

Technologický skok: Proč vícevrstvý koextrudovaný film překonává jednovrstvé struktury
Obalový průmysl byl v posledních třech desetiletích svědkem zásadní transformace, která byla způsobena přechodem od jednovrstvé extrudované fólie k sofistikované vícevrstvý koextrudovaný film architektury. Tento vývoj není pouze přírůstkový; představuje kompletní přehodnocení toho, jak lze bariérové vlastnosti, mechanickou pevnost a těsnicí vlastnosti integrovat do jediné struktury. Tradiční jednovrstvé fólie nutily inženýry ke kompromisu mezi protichůdnými požadavky, jako je tuhost versus houževnatost nebo bariérový výkon versus cena. Technologie koextruze odstraňuje tyto kompromisy kombinací různých polymerních vrstev, z nichž každá je optimalizována pro specifickou funkci.
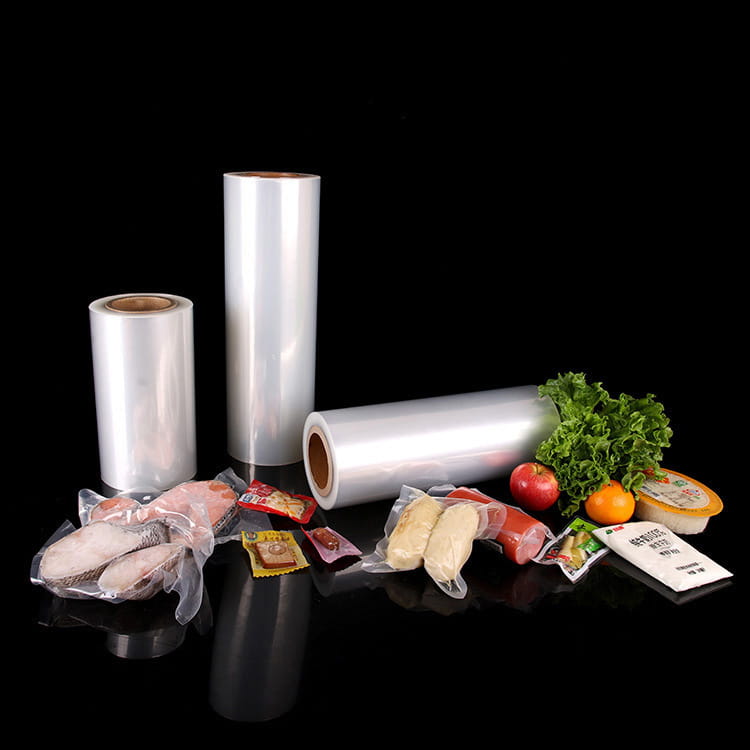
Moderní koextrudované vícevrstvé fólie běžně zahrnují pět, sedm, devět nebo dokonce jedenáct vrstev, přičemž některé pokročilé linky produkují až 15 vrstev. Každá vrstva přispívá jedinečným způsobem: vnější vrstva poskytuje tepelnou odolnost a lesk, jádrová vrstva přispívá k mechanickému objemu a tenké vnitřní vrstvy mohou dosáhnout téměř nulové propustnosti pro plyny a vlhkost. Podle průmyslových údajů za posledních pět let používají konvertory koextruze mají sníženou spotřebu materiálu v průměru o 18-25 % a zároveň zlepšují výkon kyslíkové bariéry o více než 300 % ve srovnání s ekvivalentními jednovrstvými strukturami. Tento dramatický nárůst účinnosti vysvětluje, proč se koextruze stala výchozím standardem pro náročné aplikace flexibilních obalů.
Technické rozdělení: Jak plastové koextruze umožňuje přizpůsobenou distribuci bariérové vrstvy
v jádru koextruze plastů zahrnuje současné vytlačování několika proudů roztaveného polymeru jedinou matricí, kde se spojují a spojují bez samostatných adhezivních kroků. Kritický problém spočívá v dosažení přesnosti rozdělení bariérové vrstvy přes web. Dokonce i mikroskopické změny tloušťky vrstvy mohou vytvořit slabá místa, která ohrozí celkovou výkonnost bariéry. Pokročilá technologie koexových fólií to řeší prostřednictvím tří klíčových subsystémů: návrh podávacího bloku, optimalizace geometrie matrice a měření tloušťky v reálném čase.
Evoluce Feedblock: Od jednoduchých A/B/A ke komplexním uspořádáním vrstev
Rané napájecí bloky vytvářely základní třívrstvé struktury. Dnešní systémy využívají multiplikační technologii k rozdělení a rekombinaci toků polymerů, čímž se generuje exponenciálně více vrstev. 9vrstvý podávací blok může dosáhnout stejnoměrnosti vrstvy v rozmezí /- 3 % po šířce pásu, což zajišťuje konzistentní bariérové vlastnosti i při vysokých výstupních rychlostech.
Technologie matrice pro vyfukované a lité koextruze
Obojí koextruze vyfukované fólie a linky pro ploché tlakové lití zaznamenaly zásadní inovace. Zápustky se spirálovým trnem pro vyfukovanou fólii nyní obsahují nezávislé zóny regulace teploty pro každou vrstvu, což zabraňuje promíchávání a udržuje odlišná rozhraní. Výsledek je takový koextrudovaný film struktury nyní mohou spolehlivě začlenit EVOH, polyamid nebo kyselinu polyglykolovou (PGA) jako ultratenké bariérové vrstvy, někdy jen 2-4 % celkové tloušťky, přesto poskytují více než 90 % kyslíkové ochrany.
Srovnávací analýza: Koextruze foukaného filmu vs. technologie litého filmu
Pochopení rozdílu mezi foukaným a litým vícevrstvé koextruze metody je zásadní pro výběr správného procesu. Zatímco oba vyrábějí koextrudované vícevrstvé fólie jejich schopnosti se výrazně liší, pokud jde o uspořádání vrstev, toleranci tloušťky a ekonomiku výstupu.
| Parametr | Koextruze foukané fólie | Cast Film Coextrusion |
|---|---|---|
| Typický počet vrstev | 3 až 11 vrstev | 3 až 9 vrstev (možná vyšší) |
| Jednotnost vrstev | /- 5 % na webu | /- 2 % (lepší pro tenké bariéry) |
| Rozložení bariérové vrstvy | Na okrajích se může lišit (efekt krku) | Výjimečná uniformita |
| Rychlost výroby | 80-150 m/min | 150-300 m/min |
| Filmová orientace | Biaxiální (vyvážená síla) | Orientováno ve směru stroje |
Pro většinu požadavků na flexibilní balení rozdělení bariérové vrstvy a čirost, lité koextruze poskytuje vynikající optické vlastnosti a kontrolu tloušťky. Koextruze vyfukovaných fólií však zůstává dominantní pro aplikace vyžadující vysokou pevnost v roztržení, jako jsou pytle pro velké zatížení nebo stojaté sáčky s náročnými požadavky na pádové zkoušky. Mnoho středních až velkých konvertorů provozuje obě linky, přičemž používá lité pro vysokorychlostní bariérové fólie a foukané pro strukturální tuhost.
Kontrola kvality a jednotnost vrstev při výrobě koextrudovaných filmů
Jedna z nejtrvalejších technických výzev v filmová technologie coex udržuje konzistentní tloušťku vrstvy po celé šířce nástroje a během dlouhých výrobních sérií. I malé odchylky v teplotě taveniny nebo viskozitních poměrech mezi polymery mohou způsobit prasknutí vrstvy nebo zapouzdření, kdy jedna vrstva úplně zmizí. Moderní linky používají několik protiopatření.
- Inline sledování tloušťky pomocí blízkých infračervených (NIR) senzorů nebo kapacitních měřidel, které měří příspěvek každé vrstvy v reálném čase.
- Automatické nastavení mezery matrice použití tepelně roztažných šroubů, které reagují na zpětnovazební smyčky, udržují celkovou odchylku tloušťky pod 2 %.
- Přizpůsobení viskozity taveniny algoritmy, které upravují rychlost šroubu a teplotní profily pro udržení stabilních rozhraní mezi vrstvami.
- Systémy redukce okrajů které ořezávají nerovné okraje a recyklují je zpět do vrstvy jádra, čímž snižují odpad až o 12 %.
Terénní údaje z velkoobjemových balicích linek naznačují, že správná implementace těchto kontrol zvyšuje výtěžnost prvního průchodu z 82 % na 96 %, čímž se dramaticky snižují náklady na šrot. Navíc umožňuje použití tenčích bariérových vrstev až do tloušťky 1,5 mikronu pro EVOH, bez rizika tvorby dírek. Tato přesnost otevřela dveře vícevrstvý koextrudovaný film konstrukce, které jsou jak vysoce výkonné, tak materiálově efektivní.
Statistiky odvětví: Převodníky využívající systémy řízení vrstvy v reálném čase hlásí snížení zákaznických stížností souvisejících se selháním bariéry o více než 65 % ve srovnání s metodami ručního nastavení. Posun směrem k řízení s uzavřenou smyčkou je nyní považován za minimální standard pro jakoukoli seriózní koextruzi.
Udržitelnost a redukce materiálu: Role filmové technologie Coex
Na rozdíl od dřívějších předpokladů, že vícevrstvé fólie komplikují recyklaci, koextruze plastů se vyvinul tak, aby podporoval cíle oběhového hospodářství. Klíčovou inovací je vývoj kompatibilních materiálových systémů, kde všechny vrstvy sdílejí společný základní polymer (např. celopolyethylenové nebo celopolypropylenové struktury). To umožňuje celé koextrudovaný film být znovu zpracován jako jeden materiálový proud bez delaminace.
Mezi nedávné pokroky patří:
- Snížený počet vrstev s funkčními přechody: Namísto 11 diskrétních vrstev nové koexové technologie používají gradientní rozhraní, která stále poskytují bariérový výkon, ale zjednodušují třídění materiálů.
- Začlenění obsahu recyklovaného spotřebitelem (PCR). do jádrových vrstev, často až 30% PCR bez ztráty mechanické integrity, za předpokladu, že PCR je z kompatibilních filmových zdrojů.
- Snižování úspěšných příběhů: Typický stojací sáček, který dříve vyžadoval 120mikronovou monovrstvu, nyní funguje s 85mikronové vícevrstvý koextrudovaný film , což představuje 29% snížení spotřeby fosilních plastů na tisíc sáčků.
Hodnocení životního cyklu (LCA) publikované v časopisech o obalovém průmyslu konzistentně ukazují, že flexibilní obaly na bázi koextruze mají nižší uhlíkovou stopu než tuhé alternativy nebo lamináty na bázi fólie, především díky snížené hmotnosti a nižší přepravní energii. Jak technologie chemické recyklace dozrávají, očekává se, že i složité multimateriálové koexové filmy dosáhnou regenerace v uzavřené smyčce.
Budoucí horizonty: Inteligentní koextruze a integrace Průmyslu 4.0
Další generace koextrudované vícevrstvé fólie bude utvářena třemi sbližujícími se trendy: inteligentní řízení procesů, bariéry vytvořené nanotechnologií a pověření design-for-recycle. Vytlačovací linky, které jsou již nasazovány v předních zařízeních, zahrnují modely umělé inteligence (AI), které předpovídají změny viskozity dříve, než způsobí defekty, a přednastavují teploty napříč podávacím blokem během milisekund.
navíc koextruze vyfukované fólie těží z nových konstrukcí lisovacích nástrojů, které umožňují rychlé změny receptury bez proplachování celých systémů, což snižuje odpad při výměně až o 40 %. Tato flexibilita umožňuje kratší výrobní cykly, které odpovídají modelům zásob just-in-time, čímž se omezuje skladování a zastaralé zásoby.
Pokud jde o výkon bariéry, výzkumníci testují reaktivní nanovrstvy, které samy léčí mikrodefekty, což potenciálně eliminuje potřebu silných bariérových sekcí. V kombinaci s technologiemi digitálního tisku budoucnost extrudovaný film linky budou vyrábět zakázkové struktury pro konkrétní produkty, které nabízejí variabilní bariérové zóny v rámci stejné role. Tato úroveň přizpůsobení, nemožná u jednovrstvé nebo adhezivní laminace, staví koextruzi jako platformu pro udržitelné, vysoce výkonné obaly pro příští desetiletí.
Často kladené otázky (FAQ)
Q1: Jaký je maximální počet vrstev dosažitelný při komerční koextruzi pro flexibilní obaly?
Standardní komerční linky se obvykle pohybují od 5 do 11 vrstev, přičemž specializované laboratorní nebo špičkové výrobní linky dosahují až 15 vrstev. Nad 11 vrstvami se složitost konstrukce matrice a násobení podávacích bloků exponenciálně zvyšuje, ale pro většinu aplikací 9 až 11 vrstev poskytuje optimální rovnováhu mezi výkonem a provozuschopností.
Q2: Jak se liší rozložení bariérové vrstvy mezi vyfukovanou a litou koextruzí?
Odlévané koextruze nabízí vynikající stejnoměrnost vrstvy, často dosahuje /-2% variace napříč síťovinou, což je kritické pro ultratenké bariérové vrstvy, jako je EVOH s tloušťkou 2-4 mikrony. Při vyfukování koextruze může docházet k místním změnám tloušťky v důsledku nestability bublin a efektů hrdla, typicky /-5 % nebo více. Pro aplikace s vysokou bariérou, jako jsou potraviny citlivé na kyslík, je preferováno lité koextruze.
Q3: Lze koextrudované vícevrstvé fólie recyklovat ve standardních recyklačních tocích plastů?
Ano, když jsou navrženy jako monomateriálové struktury (např. celo-PE nebo celo-PP) s kompatibilními spojovacími vrstvami. Mnoho koexových fólií nyní nese certifikaci recyklovatelnosti. Fólie obsahující nekompatibilní bariéry jako EVOH nebo PA však vyžadují specializované recyklační linky nebo pokročilou chemickou recyklaci. Průmysl se posouvá k pokynům navrženým pro recyklaci, aby tento proces zjednodušil.
Otázka 4: Jaký je typický rozdíl v nákladech mezi výrobou jednovrstvého a vícevrstvého koextrudovaného filmu?
Počáteční kapitálové investice do vícevrstvých koextruzních linek jsou o 40-70 % vyšší než do jednovrstvých extrudérů. Provozní náklady však mohou být o 15–25 % nižší na metr čtvereční výstupu díky snížené spotřebě materiálu (tenčí celkový rozchod) a eliminaci samostatných kroků laminace. Návratnosti investic je obvykle dosaženo během 12 až 24 měsíců u aplikací se středním až velkým objemem.
Otázka 5: Jak si koextruze plastů poradí s přidáním recyklovaného obsahu bez narušení bariérových vrstev?
Recyklovaný obsah (PCR) je umístěn výhradně v nekritických vrstvách jádra, zatímco panenské bariérové vrstvy zůstávají na vnější straně těsnění nebo v blízkosti těsnění. To zabraňuje kontaminantům v PCR tvořit dírky přes bariéru. Moderní konstrukce napájecích bloků také umožňují filtraci taveniny PCR předtím, než se připojí k bariérovým proudům, což zajišťuje čistá rozhraní.