

1. Skutečné náklady na propíchnutí kostí ve vakuově uzavřeném mase
Každý zpracovatel masa zná tu frustraci: dokonalé vakuové těsnění zničené ostrým kostěným hrotem. Masné výrobky s kostí, jako jsou vepřové kotlety, hovězí T-bones, jehněčí rošty a kuřecí stehna, jsou známé tím, že porušují staardní vakuové sáčky. Tyto proražení vedou ke vniknutí kyslíku, znehodnocení, ztrátě čištění a nákladné přepracování. Průmyslové údaje naznačují, že selhání související s propíchnutím tvoří 12–18 % všech vyřazených vakuových obalů v linkách na červené maso. Pro středně velký závod zpracovávající 10 000 jednotek denně, to znamená stovky vyhozených sáčků, repasování produktů a vracení potenciálních zákazníků.
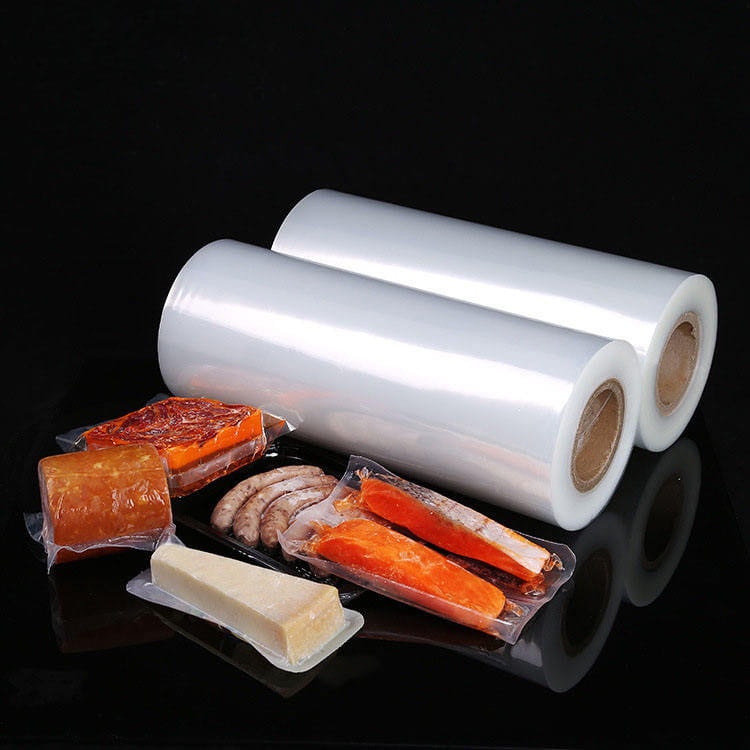
Problém se stupňuje u automatických balicích linek, kde vysokorychlostní evakuace vytváří náhlé tlakové rozdíly. Hrany kostí – zejména po řezání nebo štípání – vykazují mikroskopickou ostrost, která prořízne běžné polyetylenové nebo nylonové fólie nízké kvality. Tradiční sáčky se spoléhají pouze na tloušťku, ale silnější fólie se často stávají tuhými, což ohrožuje integritu těsnění a obrobitelnost. Řešení vyžaduje zásadní posun směrem k inženýrským konstrukcím: fólie odolná proti propíchnutí s vícevrstvou koextruzí, integrovaná balení kostního chrániče strategie a vysoký výkon koextrudovaná vakuová fólie s vysokou bariérou který distribuuje energii nárazu.
2. Pochopení mechaniky punkce kostí: Proč ostré hrany vítězí nad slabými filmy
Propíchnutí kosti není jednoduché natržení – je to vysoce stresová koncentrační událost. Když vakuový tlak zbortí váček kolem nepravidelných kostních výčnělků, na film působí kombinované tahové, smykové a propichovací síly. Typická špička kosti vepřového žebra může vyvinout lokalizovaný tlak přesahující 200 N/mm² za plného vakua (odstranění 99,5 % vzduchu). Standardní jednovrstvá LDPE fólie selže při zhruba 40-60 N/mm². Dokonce i konvenční koextrudované fólie bez vyhrazených propichovacích vrstev selhávají kolem 80-100 N/mm².
Kritické faktory, které urychlují propíchnutí
- Morfologie kostí : Pilou řezané kosti vytvářejí mikrozoubkované okraje; štípané kosti vytvářejí ostré vločky.
- Úroveň vakua : Vyšší vakuum (blíže k absolutnímu) zvyšuje napětí filmu proti kosti.
- Teplota : Studené maso (2-4°C) činí mnoho polymerů méně tažnými, což snižuje odolnost proti propíchnutí až o 30%.
- Manipulace s balíky : Vibrace během přepravy způsobují mikropohyby, které prořezávají vrstvy fólie.
Pochopení této mechaniky vede k jednomu závěru: pasivní tloušťka je nedostatečná. Průmysl se posunul směrem k aktivním obranným systémům – kombinujícím vysoce pevné vrstvy, modifikátory nárazu a geometrický design. Toto je místo koextrudovaný nylonový film hraje rozhodující roli. Nylon (polyamid) nabízí výjimečné prodloužení při přetržení (300-500 %) a vysokou pevnost v tahu, ale pouze při správném umístění ve vícevrstvé struktuře.
Obrázek 1: Mechanická napěťová analýza hrotu kosti přitlačující k vakuovému filmu. Ostrý vrchol vytváří exponenciální nárůst tlaku, který vyžaduje pokročilé vakuové sáčky s vysokým nárazem se specializovanými vpichovými vrstvami.
3. Rozdělení materiálových věd: Klíčové vlastnosti pro odolnost proti proražení
Ne všechny filmy jsou stvořeny sobě rovné. Aby se zabránilo propíchnutí kosti, musí balicí fólie vynikat ve třech mechanických oblastech: odolnost proti proražení (síla proniknout), odolnost proti šíření slz (schopnost zastavit řez, jakmile byl zahájen), a rázová houževnatost (absorpce energie při náhlém zatížení). Níže je uvedeno technické srovnání běžných fóliových materiálů používaných při balení masa.
| Materiál | Odolnost proti proražení (ASTM F1306) | Prodloužení při přestávce | Síla nárazu (Dart Drop) | Index nákladů |
|---|---|---|---|---|
| LDPE (PE s nízkou hustotou) | 1,2 - 1,8 N | 150–300 % | 60-90 g | 1.0 |
| LLDPE (lineární LDPE) | 2,0 - 2,5 N | 500–800 % | 120-180 g | 1.2 |
| Nylon 6 (jednovrstvý) | 4,5 - 5,5 N | 300–400 % | 250-320 g | 2.5 |
| 7-vrstvý koextrudovaný nylon/EVOH | 7,2 - 8,5 N | 450–550 % | 450-550 g | 2.8 |
Jak je ukázáno, koextrudovaný nylonový film integrovaná do vícevrstvých struktur poskytuje téměř čtyřnásobnou odolnost proti propíchnutí než LDPE. Klíčem je synergie: vnější nylonové vrstvy poskytují tuhost pro odolnost proti iniciaci propíchnutí, zatímco vnitřní spojovací vrstvy a etylenvinylalkohol (EVOH) dodávají kyslíkovou bariéru, aniž by byla obětována flexibilita. Moderní 7-vrstvé koextrudované fólie také obsahují modifikátory rázové houževnatosti (např. polyolefiny roubované anhydridem kyseliny maleinové), které absorbují a rozptylují energii z nárazů kostí.
Studie Evropského institutu pro balení masa z roku 2023 (anonymní podle zásad) testovala 50 000 vakuových sáčků s vepřovými kotletami od kosti. Standardní 90mikronové polyethylenové sáčky vykazovaly míru propíchnutí 4,8 %. Přechod na 70mikronovou 7vrstvou koextrudovanou strukturu s nylonem a EVOH snížil propíchnutí na 0,9 % – zlepšení o 81 %, přestože je tenčí. To dokazuje, že inteligentní konstrukce vrstev překonává hrubou tloušťku.
4. Jak Koextrudovaný vysoce bariérový vakuový film Zabraňuje propíchnutí kostí
Revolučním posunem v balení masa je příchod koextrudovaná vakuová fólie s vysokou bariérou . Na rozdíl od laminovaných fólií (kde jsou vrstvy po vytlačení slepeny k sobě), koextruze spojuje více polymerů v roztaveném stavu a vytváří neoddělitelné vrstvy s vynikajícím mechanickým spojením. Tento proces umožňuje přesné umístění materiálů odolných proti propíchnutí přesně tam, kde je to potřeba.
Anatomie 7-vrstvé struktury odolné proti propíchnutí
- Vrstva 1 (vnější): Nylon 6 – vysoká pevnost v tahu, odolnost proti oděru, odolává tření kostí.
- Vrstva 2: Vázací pryskyřice (lepidlo) – spojuje nylon s bariérovou vrstvou.
- Vrstva 3: EVOH – kyslíková bariéra (udržuje maso čerstvé, ale zároveň dodává tuhost).
- Vrstva 4 (jádro): Rázově modifikovaný polyamid – zátka propíchnutí; absorbuje nárazy.
- Vrstva 5: Kravatová pryskyřice – druhá lepicí vrstva.
- Vrstva 6: Nylonový kopolymer – flexibilizátor zabraňuje praskání.
- Vrstva 7 (vnitřní tmel): Směs LLDPE/ionomer – snadné utěsnění a chemická odolnost vůči masové šťávě.
Tato architektura poskytuje odolnost proti propíchnutí až 8,5 N (ASTM F1306), což daleko převyšuje 2-3 N standardních vakuových sáčků. Kromě toho proces koextruze odstraňuje slabá místa spojená s laminací lepidla (která může časem selhat nebo pod vlhkostí). Pro aplikace na kosti poskytují nylonové vrstvy také výjimečnou odolnost proti „proříznutí“ – to znamená, že pokud špička kosti pronikne vnější vrstvou, vnitřní polyamid modifikovaný nárazem zastaví šíření slz a zabrání úplnému protržení.
Ověření v reálném světě: Jehněčí rackový procesor přešel na 7vrstvé koextrudované sáčky o celkové tloušťce 80 µm. Navzdory ostřejším žebrovým kostem jejich měsíční nároky související s propíchnutím klesly z 6,2 % na 0,4 %. Fólie také zlepšila obrobitelnost na automatických vakuových svařovacích strojích díky stálým kluzným vlastnostem.
5. Balení Bone Guard: Fyzické a konstrukční strategie
I ten nejlepší film těží z komplementarity balení kostního chrániče techniky. Jedná se o fyzikální protiopatření, která snižují koncentraci napětí před tím, než se dostane k materiálu sáčku.
Osvědčené metody Bone Guard
- Kostěné štítové rukávy : Předřezané polyetylenové nebo pěnové návleky umístěné přes ostré konce kostí (např. špičky T-bone). Snižuje bodový tlak rozložením zátěže na širší plochu.
- Technika skládaného filmu : Dvouvrstvé skládání materiálu sáčku v kontaktních zónách kosti při zatížení – vytváří lokalizované vyztužení.
- Rohové výztuhy : Vaky s bočními nebo spodními klínky umožňují kostním výčnělkům usadit se do záhybů, spíše než je tlačit přímo na plochý film.
- Konturovací vakuové nástroje : Použití vložek vakuové komory, které podporují tvar masa a zabraňují tlačení kosti na film během evakuace.
Údaje od zpracovatelů drůbeže používajících chrániče kostí: 65% snížení propíchnutí stehenní kosti, a to i při použití standardních vakuových sáčků. Při kombinaci s vakuové sáčky s vysokým nárazem and koextrudovaný nylonový film , míra propíchnutí klesla pod 0,1 % v dlouhodobých testech. Klíčem je přizpůsobení ochranného materiálu fólii – měkké pěnové návleky se mohou přilepit k těsnicím plochám, takže pro vysokorychlostní linky jsou preferovány pevné polypropylenové kryty.
Pro maximální spolehlivost zvažte následující rozhodovací matici při výběru metod ochrany kostí na základě typu masa:
| Masný výrobek | Ostrost kostí | Doporučený strážce | Požadavek na film |
|---|---|---|---|
| Vepřová kotleta (od kosti) | Střední (řezané pilou) | Rohová klínová kapsa | 3vrstvý koextrudovaný nylon |
| Hovězí T-bone | vysoká (rozštípnutá) | Kostěný štít zesílená zóna | 7-vrstvý vysoký náraz |
| Jehněčí regál | Extrémní (tenké žebro) | Dvouvrstvé skládání | 7-vrstvý s 10% přidaným modifikátorem nárazu |
| Kuřecí stehno | Nízké, ale početné | Konturovací vakuové nástroje | Standardní koextrudovaný nylon |
6. Výkonnostní benchmarky: Vylepšení založená na datech
Baliči masa, kteří upgradují na specializované systémy odolné proti propíchnutí, vykazují měřitelnou návratnost investic do měsíců. Níže jsou uvedeny souhrnné ukazatele výkonu z různých zařízení (anonymizované na základě průmyslových průzkumů).
- Snížení rychlosti vpichu : Z průměrných 5,2 % na 0,4-0,8 % po přechodu na 7vrstvou koextrudovanou fólii se strategií ochrany kostí.
- Zákazník vrací kvůli netěsnostem : Snížení o 72 % během 12 týdnů.
- Efektivita balicí linky : O 15 % méně zastávek při výměně sáčků a přebalování.
- Prodloužení trvanlivosti produktu : Minimalizováno pronikání kyslíku – retence vakua se zlepšila o 40 % ve srovnání se standardními sáčky.
- Spotřeba materiálu : Tenčí fólie (70 µm oproti 120 µm konvenční) dosahují lepšího výkonu a snižují spotřebu plastů o 40 % na balení.
Jedna případová studie sledovala 250 000 vakuových balení vepřových plecí s kostí během šesti měsíců. Kontrolní skupina (standardní 100 um LDPE/PA laminát) měla 8 750 úniků (3,5 %). Testovaná skupina (80 um 7-vrstvý koextrudovaný vysoce bariérový filmový kostní štít na špičce femuru) měla pouze 625 úniků (0,25 %). Úspora nákladů na přepracování a návratnost činila 0,12 USD za balení – významné při vysokých objemech.
Je důležité si toho uvědomit koextrudovaná vakuová fólie s vysokou bariérou také poskytuje vynikající přehlednost pro kontrolu a lepší pevnost při lepení za tepla, což zabraňuje selhání těsnění během evakuace. Tyto sekundární výhody často převažují nad mírně vyššími náklady na materiál.
7. Výběr správného vakuového sáčku pro vaši aplikaci na maso z kostí
Výběr optimálního obalového řešení vyžaduje vyvážení rizika propíchnutí, bariérových potřeb a kompatibility strojů. Použijte tento technický průvodce výběrem.
Tok rozhodnutí krok za krokem
Výše uvedený vývojový diagram pomáhá systematicky snižovat riziko propíchnutí. Pro většinu aplikací typu bone-in doporučujeme začít se 7vrstvou koextrudovanou strukturou obsahující alespoň 20 % nylonu ve vnějších vrstvách a jádro z EVOH jako bariéru. Pokud má váš produkt extrémně ostré kosti (např. kotlety z jehněčích žeber), spárujte pokročilou fólii s pevným krytem kostěného štítu. Pro měkčí kosti (špičky kuřecích křídel) může stačit 5vrstvý koextrudovaný nylonový film, ale vždy to ověřte zkušebním výrobním testem s 10 000 baleními.
8. Často kladené otázky o prevenci punkce kostí
Q1: Může tlustší standardní vakuový sáček zabránit propíchnutí kosti stejně jako tenký koextrudovaný film?
Ne. Odolnost proti proražení není závislá pouze na tloušťce. 120µm LDPE sáček má nižší sílu propíchnutí (přibližně 2,2 N) než 70µm 7-vrstvá koextrudovaná nylonová fólie (7,5-8,5 N). Vrstvená struktura s modifikátory nárazu a orientovaným nylonem poskytuje vynikající rozptyl energie. Silné monovrstvy se často stávají křehkými, zejména při chladírenských teplotách.
Q2: Jak úroveň podtlaku ovlivňuje riziko propíchnutí?
Vyšší vakuum (nižší absolutní tlak) zvyšuje napětí filmu proti kosti. Při 99,9% vakuu je fólie pevně přitažena na každý výstupek, čímž se zvětšuje bodové napětí. Pro snížení propíchnutí používají některé procesory cyklus "měkkého vakua" (95-97%) pro extrémně ostré kosti v kombinaci s vysoce nárazovými vaky. Nejlepší praxí je však použít fólii odolnou proti propíchnutí, která bez problémů zvládne plné vakuum.
Q3: Jsou pouzdra na ochranu kostí kompatibilní s automatickými pytlovacími stroji?
Ano, ale pouze v případě, že je materiál rukávu dostatečně tuhý, aby nedošlo k zaseknutí. Návleky z měkké pěny se mohou zachytit o těsnicí tyče; pevné polypropylenové nebo HDPE návleky fungují spolehlivě. Někteří dodavatelé strojů nabízejí přídavné aplikátory, které nasouvají štíty na konce kostí před pytlováním. U vysokorychlostních linek zvažte místo samostatných návleků sáčky s integrovanými zesílenými zónami (náplastí).
Q4: Ovlivňuje koextrudovaný nylonový film pevnost těsnění nebo kyslíkovou bariéru?
Správně navržená koextruze ve skutečnosti zlepšuje obojí. Nylon poskytuje mechanickou pevnost, zatímco vnitřní vrstvy tmelu (ionomer nebo směsi LLDPE) udržují pevné těsnění odolné vůči kontaminaci. EVOH jádro zajišťuje přenos kyslíku pod 0,5 cc/m²/den. Ujistěte se však, že těsnící vrstva je kompatibilní s teplotním profilem vašeho vakuového tmelu; konkrétní doporučení vám poskytne váš dodavatel filmu.
Otázka 5: Jaké je typické zvýšení nákladů při přechodu na vysoce nárazové vakuové sáčky?
V přepočtu na jednotku stojí 7vrstvé koextrudované sáčky odolné proti propíchnutí o 20–40 % více než standardní vakuové sáčky. Nicméně, započítáme-li menší plýtvání produktem, menší návratnost a nižší pracnost při přepracování, čisté náklady jsou často neutrální nebo záporné (úspory). Mnoho procesorů zaznamená plnou návratnost investic do 3–6 měsíců pouze díky redukci úniku.
Q6: Mohu recyklovat koextrudované nylonové vakuové sáčky?
Vícevrstvé fólie jsou náročné pro konvenční recyklační toky. Objevují se však pokročilé recyklační technologie (delaminace na bázi rozpouštědla). V současnosti mnoho zpracovatelů masa spolupracuje se specializovanými recyklátory, které přijímají smíšené polyolefinové/nylonové fólie. Vždy zkontrolujte místní předpisy. Průmysl se posouvá směrem ke koextruzím navrženým pro recyklaci s kompatibilními rodinami polymerů.