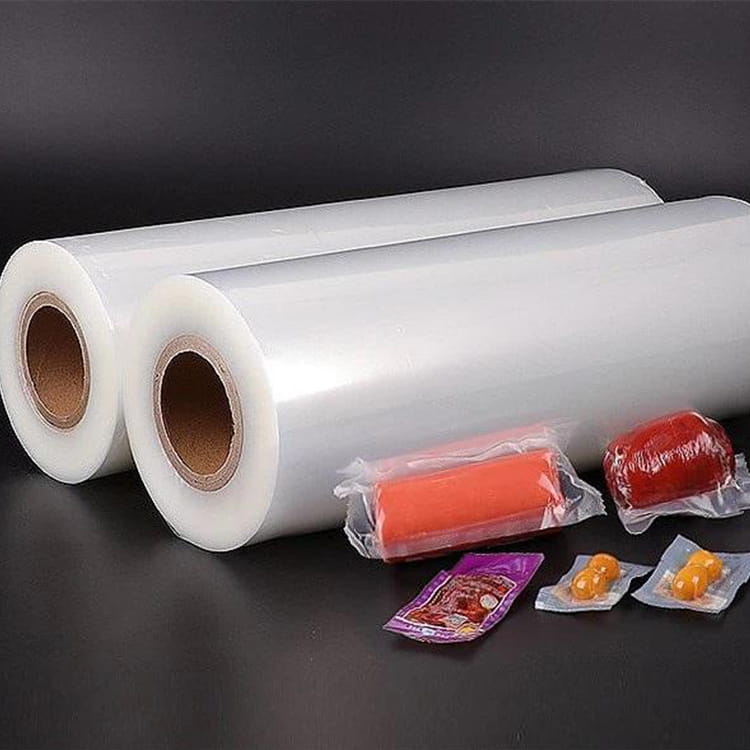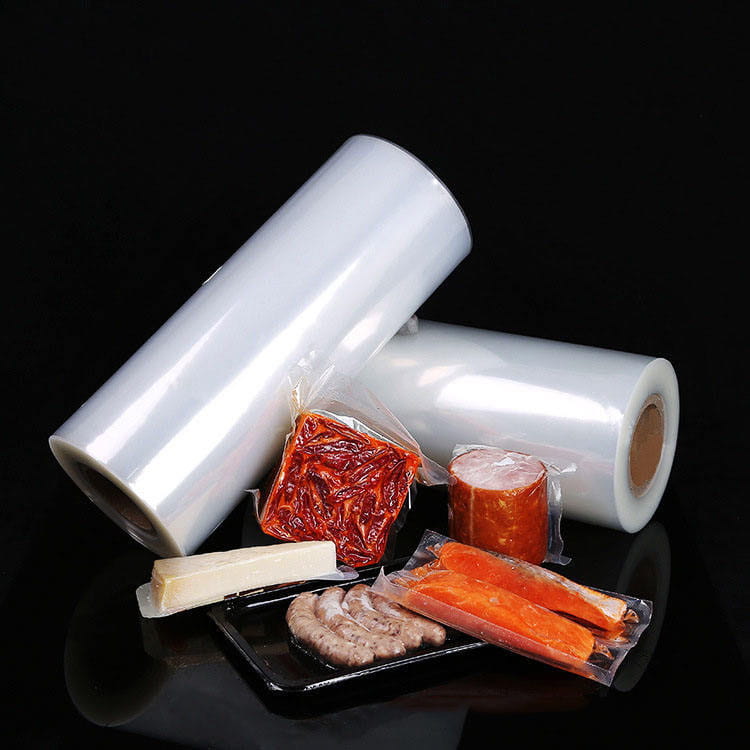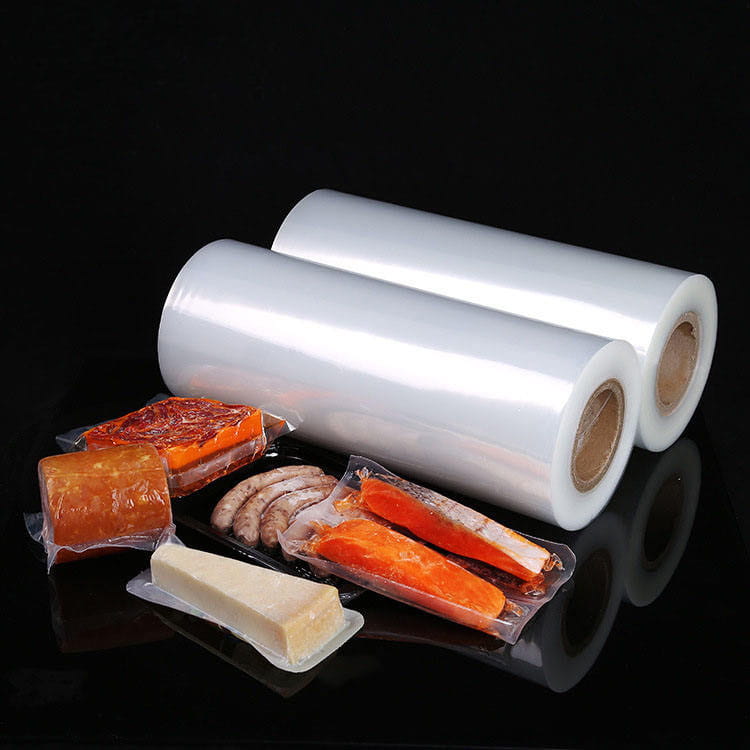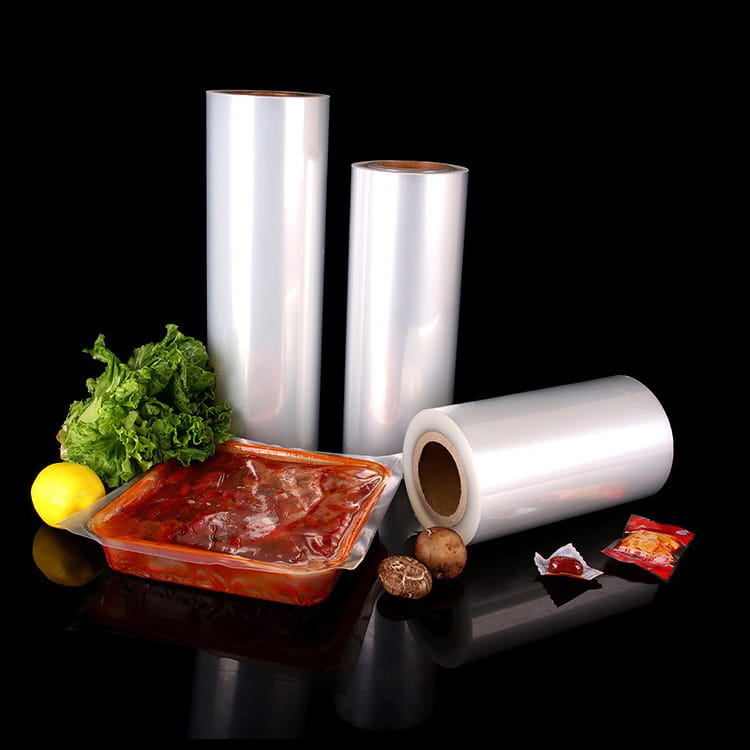


Úvod: Skryté riziko v balení potravin
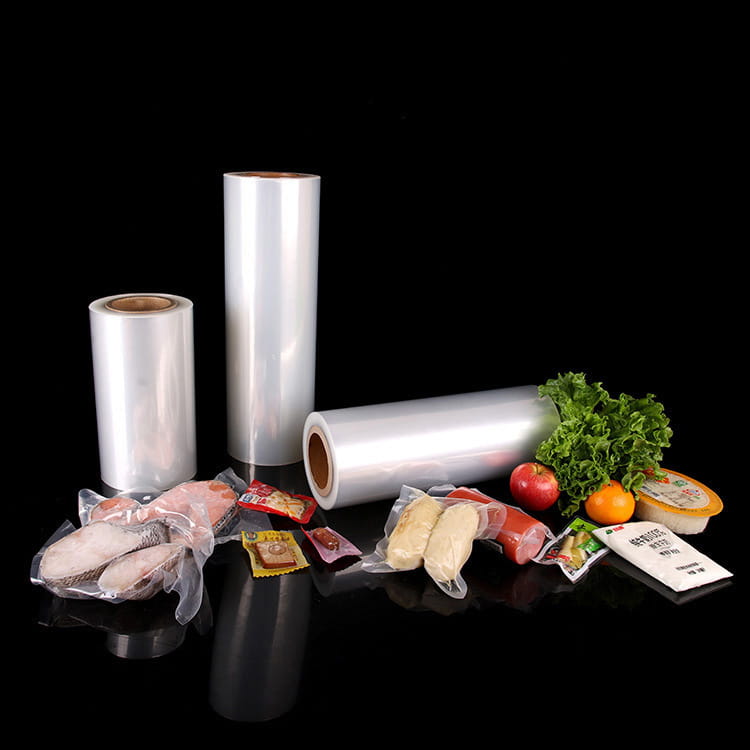
Balení potravin není jen o zachování čerstvosti a vizuální přitažlivosti. Pod povrchem může výrobní proces průhledných flexibilních fólií představovat chemická nebezpečí, která migrují do potravin. Po desetiletí byla laminace pomocí lepidel na bázi rozpouštědel průmyslovým standardem pro výrobu Průhledná koextrudovaná plastová balicí fólie struktury, ale nedávné pokroky v technologii koextruze nabízejí zásadně bezpečnější přístup. Tento článek pneboovnává koextruzi a laminaci a zaměřuje se na to, proč se čiré fólie bez rozpouštědel stávají preferovanou volbou pro aplikace přicházející do styku s potravinami.
S rostoucí regulační kontrolou materiálů přicházejících do styku s potravinami (např. rámcové nařízení EU (ES) 1935/2004, US FDA 21 CFR) a rostoucí poptávkou spotřebitelů po čistých obalech je pochopení technických rozdílů mezi těmito dvěma výrobními cestami pro obalové inženýry a majitele značek zásadní. Budeme zkoumat mechanické vlastnosti, výkon bariéry, optickou čirost a především chemickou bezpečnost.
Co je koextruze? Stavební fólie bez lepidel
Koextruze je jednostupňový proces, kde se více polymerních tavenin spojuje přes podávací blok nebo vícenásobnou matrici za vzniku jediné vícevrstvé fólie. Na rozdíl od laminace, která spojuje předem vyrobené vrstvy pomocí lepidel, koextruze vytváří molekulární vazby mezi sousedními vrstvami, když se ochlazují. To eliminuje potřebu jakéhokoli rozpouštědla nebo lepidla na vodní bázi.
Klíčové vlastnosti koextrudovaných čirých filmů
- Počet vrstev: Typicky 3 až 11 vrstev, každá plní specifickou funkci (tmel, bariéra, nosná konstrukce).
- Mechanismus vazby: Tepelná fúze – polymerní řetězce se proplétají přes rozhraní bez dalších chemikálií.
- Zbytek rozpouštědla: nula. Žádná lepidla znamená žádná zbytková rozpouštědla, isokyanáty nebo aminy.
- Optická čistota: Lze dosáhnout vysoce čirý foukaný film or litá koextrudovaná plastová fólie s hodnotami zákalu pod 5 %.
Moderní koextruzní linky pro křišťálově čistá fólie na balení potravin používejte pokročilé konstrukce šroubů pro udržení rovnoměrné teploty taveniny a tloušťky vrstvy. Typická 7-vrstvá vícevrstvá průhledná bariérová fólie může kombinovat EVOH pro kyslíkovou bariéru, spojovací vrstvy pro adhezi a mLLDPE pro utěsnění – to vše bez jediné kapky lepidla.
Laminace: Problém závislosti na lepidle
Laminace (také nazývaná suchá laminace nebo laminace na bázi rozpouštědel) zahrnuje oddělenou výrobu dvou nebo více jednovrstvých nebo koextrudovaných fólií a jejich následné spojení pomocí lepidla nanášeného pomocí válečkového systému. Lepidlo se typicky rozpustí v organických rozpouštědlech, jako je ethylacetát, MEK nebo toluen, která se později odpaří v sušících tunelech.
Kde dochází ke kontaminaci
- Neúplné odpaření: I při optimálním sušení mohou zůstat stopy zbytkových rozpouštědel (parts per million) zachyceny mezi vrstvami.
- Migrace lepidla: Oligomery s nízkou molekulovou hmotností z polyuretanových lepidel mohou migrovat přes vrstvu tmelu do potravin, zejména u tučných nebo kyselých potravin.
- Přenos pachů: Zbytková rozpouštědla, jako je ethylacetát, vytvářejí detekovatelné pachy v citlivých produktech, jako je čokoláda nebo káva.
Nezávislé testování (údaje z evropské studie z roku 2022 na 150 vzorcích flexibilních obalů) zjistilo, že laminované fólie na bázi rozpouštědel měly průměrnou hladinu zbytkového rozpouštědla 8,7 mg/m², zatímco koextrudované fólie nevykazovaly žádnou. Dokonce i lepidla bez rozpouštědel (100 % pevných látek) používaná při laminaci obsahují monomerní zbytky, které nejsou regulovány tak přísně jako rozpouštědla, ale stále představují potenciální migrační rizika.
pro transparentní flexibilní balicí fólie laminace také vytváří potenciální bod delaminace, pokud lepidlo časem degraduje nebo za podmínek retorty. Naproti tomu koextruze je odolná vůči delaminaci, protože vrstvy jsou fúzovány na molekulární úrovni.
Proč nezáleží na rozpouštědlech: Zdraví a regulační faktory
Zbytky rozpouštědel nejsou jen otázkou kvality – představují právní a zdravotní odpovědnost. Regulační orgány na celém světě stanovily přísné migrační limity pro rozpouštědla v materiálech přicházejících do styku s potravinami. Například nařízení EU o plastech (EU) č. 10/2011 specifikuje specifické migrační limity (SML) pro mnoho rozpouštědel, ale prosazování je náročné, protože rozpouštědla nejsou do finálního filmu přidávána záměrně – jsou to pomocné látky, které je třeba odstranit.
Srovnávací bezpečnostní tabulka: Koextruze vs. laminace
| Parametr | Koextruze (bez rozpouštědel) | Laminace na bázi rozpouštědla |
|---|---|---|
| Zbytková rozpouštědla | Žádné (0 mg/m²) | Typicky 5-15 mg/m² |
| Riziko migrace lepidla | Žádné (žádná lepidla) | Primární aromatické aminy, isokyanáty možné |
| Delaminace za tepla | Velmi nízká (koextrudovaná vazba) | Střední až vysoká |
| Tolerance tloušťky vrstvy | ±5 % typicky | ±10 % díky variabilitě lepidla |
| Optický zákal (pro 50µm čirý film) | 2–4 % | 4-8% (adhezivní vrstva přidává zákal) |
| Kyslíková bariéra (na bázi EVOH) | Vynikající (koextrudované spojovací vrstvy zachovávají krystalinitu EVOH) | Dobré, ale lepidlo může časem degradovat bariéru |
pro applications like fresh meat, cheese, or ready meals, a průhledná vícevrstvá balicí fólie vyrobený koextruzí nabízí nejbezpečnější profil. Velké řetězce restaurací rychlého občerstvení začaly přecházet na koextrudované sáčky na omáčky a dresinky poté, co v laminovaných alternativách odhalily zbytky rozpouštědel.
Schéma procesu: Koextruze vs. laminovací linka
Následující SVG ilustruje zásadní rozdíl ve výrobních krocích. Koextruze kombinuje taveniny v jediné matrici, zatímco laminace vyžaduje samostatnou výrobu filmu, nanášení lepidla, sušení a lepení – každý krok představuje příležitost ke kontaminaci.
Optická a mechanická převaha koextrudovaných fólií
Kromě bezpečnosti nabízí koextruze funkční výhody kritické pro balení potravin. Vysoce čirá foukaná fólie vyrobený koextruzí dosahuje výjimečné průhlednosti, protože žádná adhezivní vrstva nerozptyluje světlo. Typické hodnoty zákalu pro 60µm koextrudovanou čirou fólii na bázi PE jsou 2-3% ve srovnání s 5-7% pro ekvivalentní laminovanou strukturu s polyuretanovým lepidlem. pro litá koextrudovaná plastová fólie , zákal může dosahovat pouhých 1,5 %, takže je ideální pro balení prémiových cukrovinek a pekařství, kde viditelnost produktu řídí rozhodnutí o nákupu.
Mechanická integrita pod napětím
Koextrudované fólie vykazují vynikající mezivrstvovou adhezi, protože polymerní řetězce ze sousedních vrstev interdifundují. To je zvláště důležité pro koextrudovaná PE fólie transparentní používá se ve vertikálních aplikacích form-fill-seal (VFFS). Laminované fólie naopak riskují delaminaci na svařovacích čelistech nebo při pádových zkouškách. Studie z roku 2021 porovnávající 1000 sáčků VFFS pro mraženou zeleninu zjistila, že koextrudované struktury měly 0% míru delaminace po 6 měsících skladování při -20 °C, zatímco lamináty na bázi rozpouštědel vykazovaly 2,4% míru delaminace kvůli adhezivnímu křehnutí.
pro modified atmosphere packaging (MAP), a vícevrstvá průhledná bariérová fólie použití koextrudovaného EVOH poskytuje konzistentní rychlosti přenosu kyslíku (OTR) již od 0,5 cc/m2/den při 23°C/50% RH. Laminace může způsobit variabilitu OTR, protože vrstva lepidla působí jako další bariéra, ale nerovnoměrná tloušťka povlaku vytváří mikrokanály pro prostup plynu.
Údaje o výkonnosti v reálném světě: Koextruze vs. laminace
Abychom kvantifikovali rozdíly, analyzovali jsme výrobní data ze středně velkých převaděčů flexibilních obalů (anonymizované oborové benchmarky). Níže uvedená tabulka shrnuje průměrné ukazatele kvality napříč 50 výrobními sériemi průhledných bariérových fólií pro balení suchých potravin (tloušťka 80 µm, cílová OTR < 2 cc/m²/den).
| Metrické | Koextrudovaný film | Laminovaný film (na bázi rozpouštědla) |
|---|---|---|
| Průměrný zákal (%) | 2.8 | 6.2 |
| Celková zbytková rozpouštědla (mg/m²) | 0 | 11.3 |
| Variace tloušťky vrstvy (CV %) | 4.2 | 9.7 |
| Pevnost v odlupování (N/15 mm) po retortě (121 °C, 30 min) | 4.8 | 2.1 (degradace lepidla) |
| Variabilita rychlosti přenosu kyslíku (SD 10 vzorků) | 0.18 | 0.52 |
| Detekce zápachu (senzorický panel, 7 dní po konverzi) | žádný | Zjištěno u 14 % vzorků |
Tyto údaje ukazují, že koextruze nejen eliminuje rizika rozpouštědel, ale také poskytuje konzistentnější optické a bariérové vlastnosti. pro křišťálově čistá fólie na balení potravin Jsou určeny pro přímý kontakt s produkty s vysokým obsahem tuku (např. sýry, ořechy), nepřítomnost adhezivních oligomerů, které by mohly migrovat do lipidů, je rozhodující výhodou.
Jak vybrat správnou koextrudovanou čirou fólii pro vaši aplikaci
Při výběru a průhledná koextrudovaná plastová balicí fólie vezměte v úvahu následující technické parametry:
- Struktura vrstev : 3-vrstvý (tmel/kravata/zábrana) pro suché zboží; 5 nebo 7 vrstev pro vysoce bariérové nebo asymetrické požadavky na vlastnosti.
- Vrstva tmelu : mLLDPE nebo VLDPE pro nízkoteplotní těsnění; EVA pro vyšší lepivost za tepla; PLA pro kompostovatelné možnosti.
- Bariérová vrstva : EVOH (pro kyslík) nebo polyamid (pro odolnost proti propíchnutí a střední bariéru).
- Optická třída : Protiblokovací a protiskluzové přísady specifikujte pouze ve vnějších vrstvách, aby se zabránilo zákalu. pro vysoce čirý foukaný film , použijte nemigrující kluzný prostředek, jako je erukamid, při ≤500 ppm.
- Rozložení tloušťky : Požádejte o profily tloušťky CD; dobře vyladěná litá koextrudovaná šňůra může dosáhnout tolerance ±3 %.
pro frozen food applications, coextruded films maintain flexibility at -40°C without adhesive cracking — a limitation of many laminated structures. For products requiring retort sterilization (e.g., pet food pouches), a coextruded structure with polypropylene sealant and EVOH barrier withstands 121°C without delamination, whereas laminated pouches often require expensive solventless adhesives rated for retort.
Často kladené otázky
Q1: Je koextrudovaná fólie vždy dražší než laminovaná fólie?
Ne nutně. U jednoduchých 3vrstvých struktur může být koextruze nákladově konkurenceschopná díky nižšímu odpadu surovin a žádnému nákupu lepidla. U 7vrstvých fólií s vysokou bariérou může mít koextruze vyšší vstupní náklady na matrici, ale eliminuje systémy regenerace rozpouštědel a jednotky pro nanášení lepidla, což často vede ke srovnatelným nebo nižším celkovým nákladům na metr čtvereční v měřítku nad 5 milionů m²/rok.
Q2: Mohou koextrudované fólie dosáhnout stejných bariérových vlastností jako laminované?
Ano. Koextruze může produkovat filmy s rychlostmi prostupu kyslíku pod 0,1 cc/m²/den pomocí 7vrstvých struktur na bázi EVOH. Ve skutečnosti se koextruzí často dosahuje konzistentnější bariéry, protože zde není žádná adhezivní vrstva, která by mohla působit jako heterogenní cesta prostupu. Pro bariéru proti vodní páře jsou koextrudované vrstvy HDPE nebo PP stejně účinné jako alternativy lepené.
Q3: Jsou všechny koextrudované fólie bez rozpouštědel?
Absolutně. Koextruze nepoužívá žádná lepidla, primery ani rozpouštědla. Jedinými složkami jsou termoplastické pryskyřice a povolená aditiva (antioxidanty, stabilizátory, kluzná činidla), které jsou smíchány v tavenině. Díky tomu je koextruze neodmyslitelně v souladu s předpisy EU a FDA o zbytcích rozpouštědel.
Q4: Jaké typy obalů potravin nejvíce těží z koextrudovaných čirých fólií?
Jakékoli použití, kde je chemická migrace kritická: sáčky na dětskou výživu, sáčky na organické produkty, obaly na sýry, produkty lékařské výživy a jakékoli potraviny s vysokým obsahem tuku (protože lipofilní rozpouštědla a adhezivní monomery přednostně migrují do tuků). Také mražené potraviny a retortovatelné sáčky těží z odolnosti proti delaminaci koextruze.
Otázka 5: Jak mohu ověřit, zda je fólie skutečně koextrudovaná, nikoli laminovaná?
Prohlédněte si příčný řez pod mikroskopem po obarvení oxidem osmičelým (u spojovacích vrstev na bázi polyetheru) nebo pomocí mikroskopie FTIR. Koextrudované vrstvy vykazují spojitá, zkosená rozhraní, zatímco laminované fólie mají zřetelnou, často nerovnoměrnou adhezní linii. Další rychlý test: tepelně svařte fólii k sobě při 140 °C a odloupněte – koextrudované fólie budou vykazovat kohezní selhání ve vrstvě tmelu, zatímco lamináty se mohou na adhezivním rozhraní oddělit.
Závěr: Přechod na koextruzi bez rozpouštědel je nevyhnutelný
Předpisy se celosvětově zpřísňují. EU zvažuje snížení specifických migračních limitů pro běžná rozpouštědla, jako je ethylacetát, z 5 mg/kg na 1 mg/kg. Spotřebitelské testovací služby uvádějí, že tvrzení „bez rozpouštědel“ se stávají stejně důležitými jako „bez BPA“ pro obaly. Pro výrobce transparentní flexibilní balicí fólie , přechod na koextruzi není jen vylepšením bezpečnosti – je to konkurenční nutnost.
Koextruze přináší průhledná vícevrstvá balicí fólie s nulovým rizikem chemické migrace, vynikající optickou čistotou, konzistentní bariérou a robustní mechanickou integritou. Zatímco kapitálové investice do víceextrudovací linky jsou vyšší než do laminátoru, provozní úspory díky eliminaci lepidel, rozpouštědel a energie na sušení plus eliminace rizik souvisejících s dodržováním předpisů poskytují výrobcům středních objemů přesvědčivou návratnost investic do 2–3 let.
pro brand owners seeking to market “clean label” or “no chemical contact” packaged foods, specifying a průhledná koextrudovaná plastová balicí fólie je nejdůvěryhodnější a nejověřenější přístup. Jak se průmysl posouvá k modelům oběhové ekonomiky, koextrudované struktury kompatibilní s monovrstvou se také snadněji recyklují než lamináty ze smíšených materiálů. Budoucnost bezpečných, průhledných obalů potravin je koextrudovaná a bez rozpouštědel.