

1. Posun v průmyslové logistice: Proč přebírá obalová technika Stretch Hood
Po desetiletí dominovalo skladům a přepravním prostředím konvenční balení palet – pomocí přilnavých fólií nebo standardního strojního balení. Rostoucí požadavky na stabilitu zatížení, ochranu za každého počasí a materiálovou efektivitu však posunuly průmysl směrem k pokročilejším řešením. Vícevrstvá koextrudovaná fólie použitý v balení stretch hood nyní představuje nejvýznamnější skok v technologii ochrany palet. Na rozdíl od tradiční strečové fólie, která působí napětím přímo na zboží, technologie stretch hood uzavře celý náklad do pětistranného vaku, který je natažen přes paletu a poté uvolněn, aby se pevně stáhl. Tato metoda nabízí vynikající přilnavost, odolnost proti propíchnutí a konzistentní sílu na všech stranách obalu.
Operátoři logistiky manipulující s těžkými nebo nepravidelně tvarovanými paletami čelí společné výzvě: zajištění nákladu bez drcení hran nebo umožnění posunu během přepravy. Standardní obal často selhává pod ostrými zatáčkami nebo dynamickými vibracemi vozovky. Stretch folie na kapuci odstraňuje tato slabá místa. Jeho předepjatá aplikace a rovnoměrná zotavovací síla udržují břemena tuhá a zároveň tlumí nárazy. Nedávná pozorování v terénu napříč evropskými distribučními centry naznačují, že přechod na strojní stretch hood fólie snižuje nároky na poškození nákladu až o 41 % ve srovnání s konvenčními rotačními ovinovacími systémy.
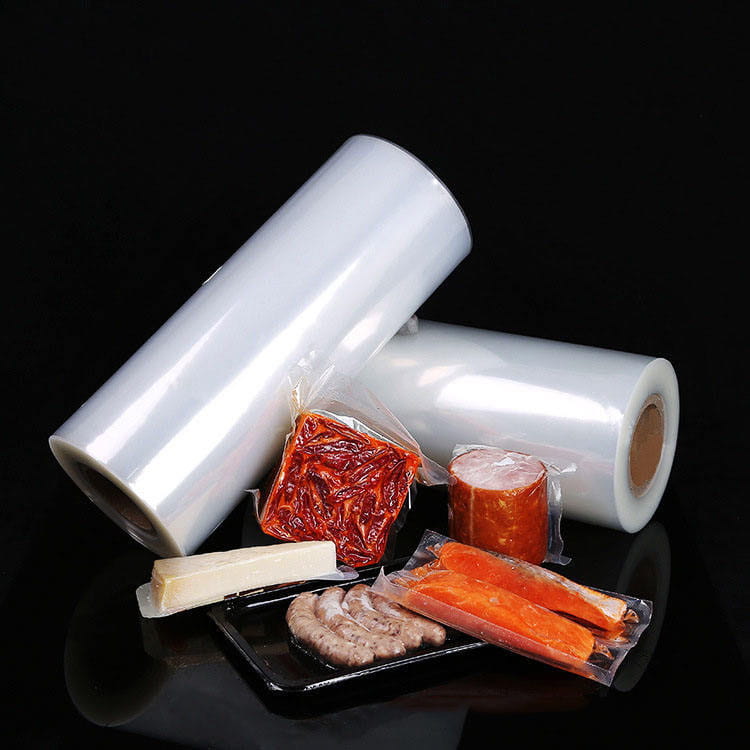
Obrázek 1: Automatizovaný odtahovač nanášení koextrudované fólie na těžký náklad palety.
2. Vnitřní vícevrstvá koextrudovaná fólie: Konstrukce pro extrémní ochranu
Jádro každého pokročilého hooder film spočívá v její koextruzní architektuře. Namísto použití jediné polymerní směsi výrobci kombinují tři až devět různých vrstev v jedné bublinové nebo lité lince. Každá vrstva plní specifickou funkci: vnější vrstvy pro odolnost proti povětrnostním vlivům a UV stabilitu, střední vrstvy pro mechanickou pevnost a kontrolu šíření trhlin a vnitřní vrstvy (kontaktní povrch) navržené pro kontrolované přilnavost a antistatické vlastnosti. Níže uvedená tabulka uvádí typické funkční zóny v pětivrstvé koextrudované natahovací fólii.
| Poloha vrstvy | Primární polymer | Funkce kláves | Typická tloušťka (%) |
|---|---|---|---|
| Vnější (nahoře) | LLDPE UV masterbatch | Odolnost vůči povětrnostním vlivům / UV záření, ochrana proti oděru | 15–20 % |
| Sub-vnější | Metalocen LLDPE | Odolnost proti propíchnutí, optická čirost | 15–20 % |
| Jádro | Směs LDPE/mlLDPE | Elastické zotavení, udržení síly, tuhost | 30–40 % |
| Sub-vnitřní | Plastomer / VLDPE | Odolnost proti šíření trhlin, tlumení nárazů | 15–20 % |
| Vnitřní (kontaktní) | Antiblokovací přilnavá pryskyřice | Kontrolovaná přilnavost k paletám, antistatická | 5–10 % |
Tato navržená struktura přímo řeší průmyslová bolestivá místa. Vrstvy katalyzované metalocenem například dramaticky zvyšují rázovou houževnatost, což umožňuje filmu natáhnout se přes ostré kovové hrany bez perforace. Mezitím, koextrudovaná tranzitní fólie udržuje konzistentní regenerační sílu i při teplotách od -20 °C do 50 °C, což je kritický požadavek pro mezikontinentální dodavatelské řetězce. V praxi to znamená, že 120mikronová vícevrstvá natahovací fólie často překonává 200mikronové konvenční foukané fólie v odolnosti proti propíchnutí – 40% snížení materiálu se zlepšenou ochranou.
3. Šest výkonnostních výhod natahovací krycí fólie stroje
stretch kapuce fólie systémy – často integrované s automat stretch kapuce zařízení — přinášejí měřitelné provozní výhody. Níže jsou uvedena nejvíce zdokumentovaná vylepšení z přechodu na strojně aplikované balení s natahovacími kryty.
- Tuhost zatížení bez namáhání hran: Protože je fólie před aplikací natažena, působí rovnoměrnou radiální silou, čímž se eliminuje „efekt pasu“ běžný u spirálového ovinutí.
- Plné 5stranné pokrytí: Na rozdíl od strečového obalu, který nechává vršek odkrytý, pokrývá vrchní a boční fólie kapuce, čímž zabraňuje prachu, vlhkosti a kontaminaci.
- Vynikající odolnost proti roztržení a propíchnutí: Vícevrstvé orientované a vysoce pevné pryskyřice odolávají roztržení, i když jsou nataženy přes vyčnívající rohy krabic.
- Konzistentní napětí napříč všemi plochami palet: Žádný pokles síly na základně palety; zatížení zůstává stabilní od první do poslední míle.
- Snížená spotřeba filmu (15–25 %): Poměr předběžného natažení až 80 % oproti typickým 30–50 % pro strojové ovinování, což přímo snižuje spotřebu materiálu.
- Vyšší propustnost na automatizovaných linkách: Doby cyklu pro natahovací potahy jsou často o 25–35 % rychlejší než u rotačních kruhových baliček, zejména u palet se smíšenými výškami.
4. Těžká logistika: Ochrana nadměrného a nepravidelného nákladu
Těžký obal na palety scénáře – jako jsou stohované betonové bloky, průmyslové pytle, automobilové díly nebo balíky recyklovaného materiálu – vyžadují extrémní mechanickou odolnost. Tradiční obaly se nepodaří přizpůsobit proměnlivým výškám nebo nevytvářejí dostatečné pokrytí vrchní vrstvou. strojová stretch hood fólie nabízí odlišné řešení: fóliová trubice je přetažena přes náklad a poté tepelně svařena (nebo jednoduše natažena), aby vytvořila těsný, přizpůsobený kryt. Tato metoda eliminuje potřebu samostatných rohových desek nebo horních listů.
V jednom zdokumentovaném testu s evropským poskytovatelem logistiky manipulujícím s chemickými paletami (25 kg pytle, výška 2,2 m) snížil přechod na 150mikronovou vícevrstvou koextrudovanou natahovací kapuci poškození při přepravě o 62 % ve srovnání s třívrstvým obalem rukou. Stejná fólie navíc umožnila venkovní skladování po dobu až šesti měsíců bez degradace UV zářením nebo pronikání vlhkosti, a to díky navrženým stabilizátorům. Pro průmyslová odvětví, jako je cement nebo hnojiva, kde kontaminace prachem nebo hygroskopická absorpce ničí kvalitu produktu, je kompletní kryt poskytovaný fólie na ochranu palet se stává nesmlouvavým požadavkem.
- Smíšené výšky palet: Strečové kapuce se automaticky přizpůsobí změnám výšky bez rekalibrace senzoru.
- Ostré výstupky: Vrstvy koextrudované fólie kloužou přes okraje a stahují se bez trhání.
- Tlumení vibrací: Elastická paměť fólie absorbuje otřesy vozovky a snižuje tečení při zatížení.
5. Srovnávací analýza: Stretch Hood Film vs. konvenční Stretch Wrap
Při hodnocení řešení průmyslových obalů se provozní manažeři zaměřují na čtyři metriky: sílu zadržující náklad, efektivitu materiálu, dobu provozuschopnosti stroje a míru poškození při přepravě. Následující tabulka porovnává standardní 23mikronové strojní stretch fólii (předem natažené 250 %) s prémiovou 120mikronové koextrudovanou kuklou fólií (předem nataženo 70 %). Obě čísla odrážejí realistické průmyslové nastavení.
| Majetek | Konvenční strečový obal | Koextrudovaná strečová fólie na kapuci |
|---|---|---|
| Udržení ochranné síly (po 24 hodinách) | 48-55 % původního | 78-85 % původní hodnoty |
| Odolnost proti propíchnutí (Dart drop, g) | 130-180 g | 320-450 g |
| Ochrana proti hornímu zatížení | Žádné (vyžaduje samostatný horní list) | Integrované 5stranné krytí |
| Typická spotřeba materiálu na paletu | 180-220 g | 140-170 g |
| Náchylnost k předběžnému natažení krku dolů | Střední až vysoká | Velmi nízká díky vyvážené koextruzi |
| Vhodnost pro venkovní skladování | Špatný (degradace UV zářením do 3 měsíců) | Navrženo pro 6-12 měsíců venku |
Tato čísla ukazují, že ačkoli má krycí fólie vyšší vstupní náklady na kilogram, celkové náklady na vlastnictví obvykle klesají kvůli nižšímu poškození, nižší hmotnosti materiálu a vyšší rychlosti linky. U zařízení zpracovávajícího 500 palet denně roční úspory samotné fólie často přesahují 45 000 EUR, nepočítaje práci a snížení škod.
6. Udržitelnost a zisky z celkových nákladů na vlastnictví (TCO).
Moderníí dodavatelské řetězce čelí tlaku na snížení používání plastů, aniž by byla ohrožena ochrana. Vícevrstvé koextrudované stretch hood fólie dosahují downgauguingu – pomocí tenčích fólií, které překonávají silnější konvenční obaly. Vzhledem k jejich vysoké schopnosti předběžného natažení a odolnosti proti propíchnutí může 100-120 mikronová krycí fólie nahradit 200-250 mikronovou foukanou strečovou fólii. To přímo snižuje spotřebu plastů o 30-45 % na paletu. Kromě toho je mnoho koextrudovaných fólií nyní navrženo jako monomateriál (všechny na bázi PE), díky čemuž jsou plně recyklovatelné ve stávajících tocích LDPE – na rozdíl od některých laminátových obalů.
Kromě redukce materiálu spotřebovává proces natahovacího krytu stroje méně energie na paletu, protože fólie je natahována mechanicky rameny odsavače, což vyžaduje nižší točivý moment motoru ve srovnání s vysokorychlostními rotačními předtahovacími jednotkami. Data z logistiky potravin a nápojů naznačují, že přestavba na stretch hood snižuje spotřebu elektřiny na balení palet zhruba o 18-22 % za směnu. V kombinaci s lehčími přepravními náklady (menší hmotnost plastu na každém nákladním vozidle) se uhlíková stopa dále zlepšuje.
"Přechod na obaly se strečovými kryty snížil naši roční spotřebu plastů o 38 metrických tun a zároveň snížil nároky související s počasím téměř na nulu." — Provozní ředitel, středoevropský distribuční uzel.
7. Implementace systémů Stretch Hooder: Klíčové technické parametry
Pro zařízení přecházející z konvenčního balení palet do balení stretch hood Pro maximalizaci výkonu je nutné zadat několik parametrů.
7.1 Výběr šířky a měřidla filmu
Šířka trubky digestoře musí odpovídat největší úhlopříčce palety plus 10-15% přesah. Běžné šířky: 1200 mm až 2200 mm. Volba měřidla (80-200 mikronů) závisí na hmotnosti nákladu a ostrosti. Nízká zatížení (pod 500 kg) mohou používat 80-100 mikronů, zatímco aplikace pro velké zatížení (ocelové svitky, sáčky na kamenivo) často vyžadují 150-200 mikronů.
7.2 Parametry předběžného natažení a těsnění
Modern stretch kapuce stroje umožňují nezávislou kontrolu poměru předběžného natažení (40-85 %) a svařovací teploty pro vyztužené fólie. Ideální nastavení vyrovnává přilnavost filmu bez trhání. Příliš nízké předpětí zanechává volnou kapuci; příliš vysoké riziko mechanického výnosu. Většina koextrudovaných krycích fólií má optimální předpětí mezi 65 % a 75 %.
7.3 Integrace výrobní linky
Inline digestoře mohou být umístěny po paletizačních robotech nebo dopravníkových ostruhách. Doba cyklu se obvykle pohybuje od 15 do 35 sekund na paletu, v závislosti na výšce nákladu a tloušťce fólie. U linek se smíšenou výškou je pro přesné řezání filmu vyžadována detekce výšky na základě senzoru – úspora dalších 5–8 % materiálu.
8. Často kladené otázky (FAQ)
Q1: Jaký je rozdíl mezi stretch fólií na kapuci a konvenční stretch fólií?
Stretch hood fólie je aplikována jako pětistranná trubice, která je natažena přes paletu a následně se smršťuje, aby těsně obklopila náklad. Konvenční strečový obal je spirálovitě navinut pouze po stranách, takže horní část je odkrytá. Strečová kapuce nabízí lepší ochranu proti povětrnostním vlivům, rovnoměrnější sílu a často spotřebuje méně materiálu na paletu.
Q2: Lze použít stretch fólii na všechny typy paletizovaných nákladů?
Ano, funguje pro většinu jednotkových nákladů včetně pytlů, kartonů, bubnů a nepravidelných tvarů. Náklad s extrémním přesahem (více než 15 cm za okrajem palety) však může vyžadovat ochranu hran nebo širší kryt. Lehké a nadýchané výrobky také vyžadují pečlivé nastavení předběžného natažení, aby nedošlo k rozdrcení.
Q3: Je vícevrstvý koextrudovaný film recyklovatelný?
Většina moderních koextrudovaných stretch hood fólií je vyrobena ze 100% polyethylenu (PE), díky čemuž jsou recyklovatelné ve standardních recyklačních tocích LDPE. Vždy zkontrolujte specifikace dodavatele; některé upravené fólie s EVOH bariérami mohou vyžadovat specializovanou recyklaci.
Q4: Jaký poměr předběžného natažení je optimální pro fólii s průtažnou kapotou stroje?
Typické optimum se pohybuje od 65 % do 80 % v závislosti na tloušťce fólie a hmotnosti nákladu. Přílišné natahování snižuje zotavovací sílu a hrozí roztržení; nedostatečné natažení zanechává kapuci příliš volnou. Pro doladění se doporučují zkušební běhy se skutečným zatížením.
Q5: Jak obaly stretch hood zvládají venkovní skladování?
Koextrudované krycí fólie mohou obsahovat UV stabilizátory a přísady odolné vůči povětrnostním vlivům, což umožňuje skladování venku po dobu šesti až dvanácti měsíců. Úplný kryt zabraňuje poškození vlhkostí, prachem a ptáky, které konvenční obal nemůže nabídnout bez dalších plachet.
Otázka 6: Lze stávající strečové zavinovačky upgradovat na strečové kapuce?
Obecně ne. Strečové kapuce využívají zcela jiný mechanický princip (vertikální natahování a formování kapuce). Jsou to samostatné stroje, i když existují některé hybridní systémy. Většina společností přidává vedle stávajících obalů speciální řadu s kapucí.