

1. Kyslíkový paradox v konzervaci masa a sýrů
Pro maso a sýr je kyslík nepřítel i nutnost. Zatímco pro barevnou stálost červeného masa je zapotřebí minimální množství, nadměrná permeace urychluje oxidaci lipidů, změnu barvy a mikrobiální růst. U sýrů kyslík spouští plísně a pachy. Řešení nespočívá v úplném odstranění kyslíku, ale v přesné kontrole jeho vnikání. Toto je místo koextrudované vícevrstvé fólie s vysokou bariérou stát se nepostradatelným.
Srovnání výkonu bariéry
Údaje z mnoha průmyslových studií to potvrzují vícevrstvý koextrudovaný film s EVOH může snížit přenos kyslíku až o 98 % ve srovnání se standardními jednovrstvými fóliemi, což se přímo promítá do 5–7 dnů trvanlivosti navíc u čerstvých uzenin a polotvrdých sýrů.
2. Anatomie koextrudované struktury s vysokou bariérou
Na rozdíl od laminovaných fólií spojuje koextruze více polymerních vrstev v jednom roztaveném procesu. Typická 5- nebo 7-vrstvá struktura zahrnuje:
- Těsnící vrstva: PE nebo LLDPE – tepelná svařitelnost, houževnatost.
- Lepicí vrstvy: Modifikované polyolefiny – spojující nekompatibilní polymery.
- Jádro bariéry: EVOH nebo PA – kyslíková a aromatická bariéra.
- Vnější konstrukční vrstva: PA nebo PET – mechanická pevnost, odolnost proti proražení.
Tato koextrudovaná architektura eliminuje rizika delaminace lepidla a zajišťuje konzistentní výkon bariéry i při vysoké vlhkosti nebo kolísání teplot během logistiky chladícího řetězce.
3. Prodloužení trvanlivosti: Dopad na skutečný svět
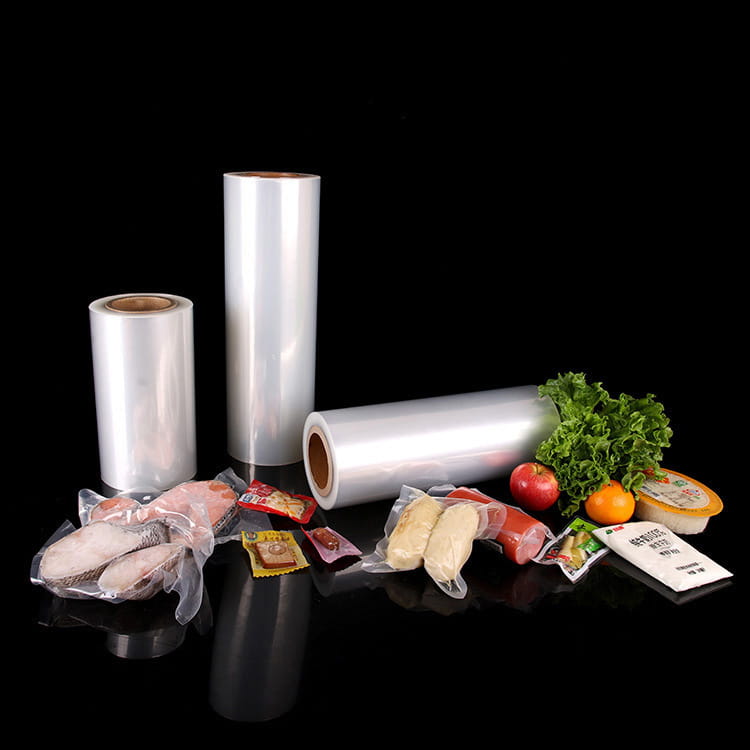
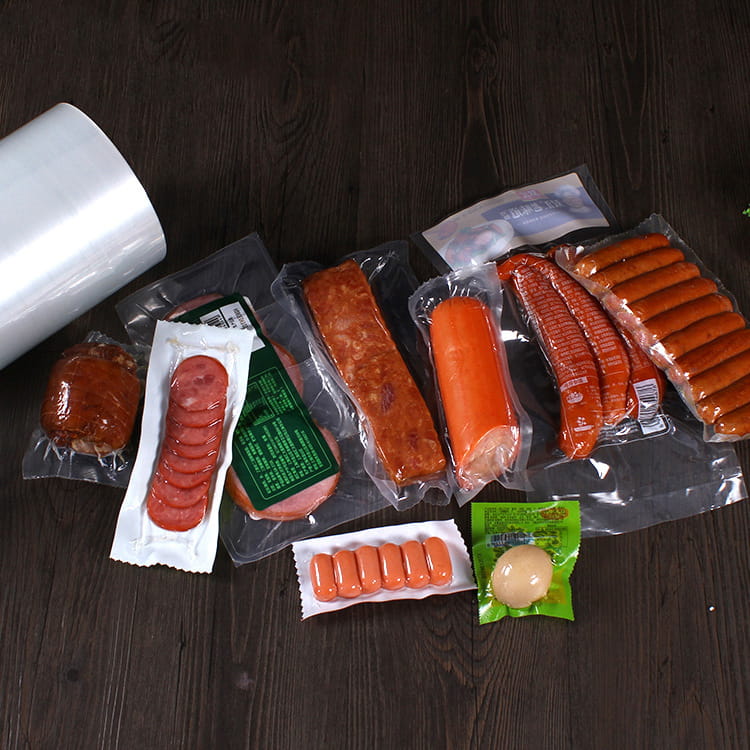
Nezávislé testy na balených uzeninách (vakuové obaly s obalem) ukazují, že přechod ze standardního PE na a vysoce bariérový koextrudovaný sýr, klobása, balicí plastová fólie zvýšil čas do prvního znehodnocení z 18 na 26 dní při 4 °C. U tvrdých sýrů je zlepšení ještě výraznější – až o 40 % delší skladování bez plísní.
Zvýšení trvanlivosti podle typu produktu
4. Srovnávací radar: bariérové, mechanické a ekonomické faktory
Při hodnocení obalové materiály na maso a sýry tvůrci rozhodnutí musí vyvážit bariéru, houževnatost, integritu těsnění a náklady. Níže uvedená radarová tabulka kontrastuje 7vrstvý koextrudovaný vysoce bariérový film s konvenčním 3vrstvým laminátem.
Radar to jasně ukazuje vícevrstvý koextrudovaný film překonává lamináty v oblasti kyslíkové bariéry a odolnosti proti propíchnutí, pouze s mírnou cenou – často odůvodněnou sníženým plýtváním potravinami.
5. Konzistence procesu: Od extrudéru po balicí linku
A vícevrstvý koextrudovaný film factory musí kontrolovat rovnoměrnost tloušťky vrstvy v rozmezí ±5 %, aby byla zaručena funkčnost bariéry. Pokročilé systémy zpětné vazby využívající jaderná měřidla a infračervené senzory zajišťují, že vrstva EVOH zůstává souvislá i při vysokých rychlostech linky (až 300 m/min).
Tato přesnost se přímo promítá do spolehlivosti materiály na balení sýrů , kde i mikroskopické dírky mohou způsobit předčasnou plíseň. Koextruze eliminuje rizika dírek spojených s laminací lepidla.
6. Ekonomická hlediska a hlediska udržitelnosti
Zatímco náklady na suroviny film s vysokou bariérou je vyšší než standardní PE, celkové náklady na vlastnictví jsou často nižší kvůli sníženým ztrátám produktu. Analýza 8 středně velkých mlékáren z roku 2024 ukázala, že přechod na koextrudované fólie s vysokou bariérou snížil plýtvání sýrem o 12–15 %, čímž se během 6 měsíců vyrovnaly náklady na fólie.
| Parametr | Standardní PE | Vysoká bariéra koextrudovaná |
|---|---|---|
| O₂ TR (cc/m²·den) | ~180 | < 2 |
| Vlhkost WVTR (g/m²·den) | ~12 | ~3 |
| Propíchnutí resistance (N) | 12 | 28 |
| Prům. trvanlivost (sýr) | 45 dní | 68 dní |
| náklady index (per m²) | 1.0 | 1.6 |
Kromě toho jsou moderní koextrudované fólie plně recyklovatelné (struktury na bázi PE) a mohou obsahovat postindustriální recyklovaný obsah, aniž by došlo ke snížení bariérového výkonu – klíčová výhoda pro značky, které usilují o kruhové balení.
7. Často kladené otázky o koextrudovaných fóliích s vysokou bariérou
Q1: Jaký je hlavní rozdíl mezi koextrudovanými a laminovanými bariérovými fóliemi?
Koextrudované fólie se vyrábějí tavením a spojováním více polymerů v jedné matrici, čímž se vytváří trvalé rozhraní bez delaminace. Laminované fólie používají ke spojení předem vyrobených vrstev lepidla, která se mohou časem nebo při vysoké vlhkosti degradovat.
Q2: Mohou být fólie s vysokou bariérou použity pro vakuové balení i balení v modifikované atmosféře?
Absolutně. Jejich vynikající kyslíková bariéra a integrita těsnění je činí ideálními pro vakuové obaly na kůži, MAP (vysoké CO₂) a dokonce i smršťovací sáčky pro celé svalové maso a sýrové bloky.
Q3: Jak funguje EVOH za podmínek vysoké vlhkosti?
EVOH je hygroskopický – jeho bariéra klesá při vysoké RH. V koextrudované struktuře je však EVOH vložen mezi polyolefinové vrstvy izolující vlhkost a udržuje bariéru O₂ pod 5 cc/m²·den i při 90 % RH.
Q4: Jsou tyto fólie vhodné pro mikrovlnný ohřev nebo ohřev sous-vide?
Ano, mnoho koextrudovaných struktur obsahuje vrstvy odolné proti vysokým teplotám (PA/PP), které odolávají vroucí vodě a mikrovlnnému ohřevu bez deformace nebo vyluhování.
Q5: Jaký rozsah tloušťky je typický pro balení masa a sýrů?
Standardní tloušťky se pohybují od 60 do 150 µm v závislosti na aplikaci. Střeva na uzeniny jsou tenčí (60-90 µm), zatímco sýrové vakuové sáčky mají často 100-150 µm pro zvýšenou odolnost proti propíchnutí.