

1. Definice typů polyetylenových fólií: LDPE, LLDPE a HDPE
Polyetylenové (PE) fólie dominují flexibilním obalům díky jejich všestrannosti, chemické odolnosti a nákladové efektivitě. Průmyslové aplikace se spoléhají na tři hlavní podskupiny: ldpe film (nízkohustotní polyethylen), lldpe film (lineární nízkohustotní polyethylen), a hdpe film (vysokohustotní polyethylen). Každý z nich nabízí odlišné mechanické a optické vlastnosti určené větvením polymerního řetězce a krystalinitou. Pochopení těchto rozdílů je zásadní pro výrobci polyetylenových fólií při konstrukčních řešeních pro balení potravin, zemědělské kryty nebo odolné průmyslové vložky.
LDPE se vyznačuje vysokou flexibilitou, čistotou a rázovou pevností. LLDPE poskytuje vynikající pevnost v tahu a odolnost proti proražení díky své lineární struktuře s krátkými větvemi. HDPE vykazuje vysokou krystalinitu, nabízí tuhost, bariérové vlastnosti a vynikající chemickou odolnost. Níže uvedená tabulka shrnuje klíčové technické parametry běžně uváděné u linek vyfukovaných fólií a procesů nanášení vytlačováním.
| Majetek | LDPE fólie | LLDPE fólie | HDPE fólie |
|---|---|---|---|
| Hustota (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Pevnost v tahu (MD, MPa) | 10–20 | 25–45 | 25–40 |
| Prodloužení při přetržení (%) | 400–650 | 500–800 | 200–500 |
| Rychlost prostupu vodní páry (WVTR, g/(m²·den)) | 6–15 | 5 – 12 | 2 – 6 |
| Optická čistota | Vysoká | Středně vysoká | Nízká neprůhlednost |
| Typické aplikace | Smršťovací fólie, lehké obaly, sáčky | Strečový obal, vysoce odolné pytle, vložky | Potraviny, tašky na trička, průmyslové fólie |
V moderní výrobě, míchání LDPE a LLDPE optimalizuje zpracovatelnost při zachování houževnatosti. Pro aplikace s vysokou pevností, výrobci hdpe filmů často používají koextruzi lité nebo vyfukované fólie, aby se spojila tuhost HDPE s těsnicími vrstvami. Tyto profily vlastností přímo ovlivňují konstrukci matrice, účinnost chlazení a napětí vinutí role polyetylénové fólie výrobní linky.
2. Vytlačování vyfukované fólie: Technologie jádra pro tubulární fólie
Vytlačování vyfukované fólie zůstává nejrozšířenější technikou výroby ldpe film , lldpe film a vícevrstvé koextrudované struktury. V tomto procesu je roztavený polymer vytlačován nahoru skrz prstencovou matrici, nafouknut vnitřním vzduchem za vzniku bubliny, ochlazen vzduchovým prstencem a zhroucen do plochého tvaru. role polyetylénové fólie zásoby. Mezi klíčové řídicí proměnné patří poměr nafouknutí (BUR), výška čáry námrazy (FLH) a rychlost vzletu, které společně určují mechanickou orientaci filmu a profil tloušťky.
Průmyslová data ukazují, že BUR v rozsahu od 2:1 do 4:1 poskytuje vyvážené tahové vlastnosti ve směru MD/TD. Moderní čáry foukané fólie zahrnují automatickou kontrolu profilu, IBC (vnitřní chlazení bublin) a gravimetrické dávkování pro udržení odchylky měřidla pod ±5 %. Typická linka pro průmyslové polyetylenové role mohou produkovat 250–500 kg/h pro jednovrstvý HDPE, zatímco vícevrstvé linky (3, 5 nebo 7 vrstev) zvyšují bariéru integrací vrstev PA nebo EVOH. Níže uvedené schéma znázorňuje základní součásti systému vytlačování vyfukované fólie.
Pokročilé čáry foukané fólie nyní integruje monitorování tloušťky v reálném čase pomocí kapacitních senzorů a automatické vyhřívání závitu matrice, což umožňuje vlastní poly fólie výroba s úzkými tolerancemi (±5–8 %). Tato technická vylepšení jsou zásadní pro průmyslové polyetylenové role které vyžadují konzistentní plošnou šířku a snížené plýtvání materiálem.
3. Pokročilé koextruze: Konstrukce PA/PE filmu a PA/PP filmových struktur
Pro náročné bariérové aplikace – jako je vakuové balení, balení v modifikované atmosféře (MAP) a chemická izolace – jsou jednovrstvé PE fólie nedostatečné. Inženýři spoléhají na vícevrstvé koextruze kombinující polyamid (PA) s polyolefiny. pozoruhodně pa/pe film a pa/pp film představují pokročilé inženýrské struktury, které přemosťují kyslíkovou bariéru (PA vrstva) s těsnicí schopností a odolností proti vlhkosti (PE nebo PP vrstvy). Takové fólie poskytují rychlost prostupu kyslíku (OTR) jen 2–8 cm³/(m²·den·atm) při 23 °C a 50% RH, ve srovnání s >2000 cm³ pro staardní PE.
V typické 5vrstvé koextruzní konfiguraci (PA/tie/PE/tie/PA nebo symetrický PA/PE) přispívá PA jádro k odolnosti proti propíchnutí, zachování aroma a mechanické pevnosti. Pro aplikace tvarování za tepla, pa/pp film poskytuje vyšší tepelnou odolnost (bod tání >160 °C) ve srovnání se strukturami na bázi PE, takže je ideální pro retortové sáčky nebo balení za horka. Údaje z průmyslových zkoušek ukazují, že koextrudovaná PA/PE fólie snižuje míru selhání balení o 40 % v segmentech mražených potravin díky zvýšené odolnosti proti prasknutí při ohybu.
Klíčové výhody PA/PE a PA/PP koextruze
- Zlepšení kyslíkové bariéry až o 98 % oproti jednovrstvému PE.
- Vynikající tepelná tvarovatelnost pro hlubokotažné podnosy (poměr protažení ≥6 mm).
- Zvýšená chemická odolnost proti olejům, tukům a rozpouštědlům.
- Kompatibilita s vysokorychlostními linkami form-fill-seal.
Vedení výrobci polyetylenových fólií používat vícevrstvé foukané nebo lité linky s vyhrazenými pryskyřicemi spojovacích vrstev, aby byla zajištěna adheze mezi vrstvami > 4 N/15 mm. Výsledek je odolný role polyetylénové fólie zásoby, které splňují přísné předpisy pro styk s potravinami a průmyslové normy, jako je EN 13678.
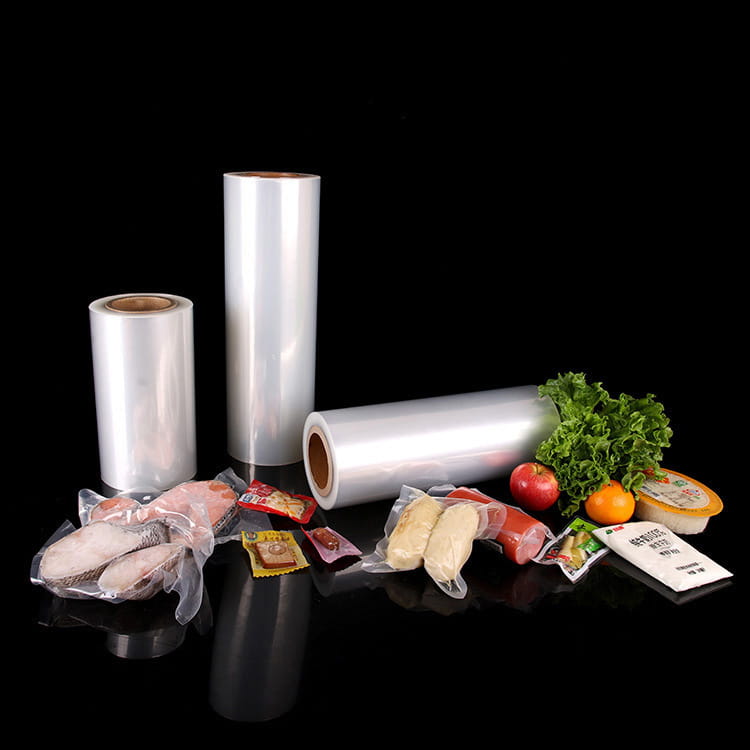
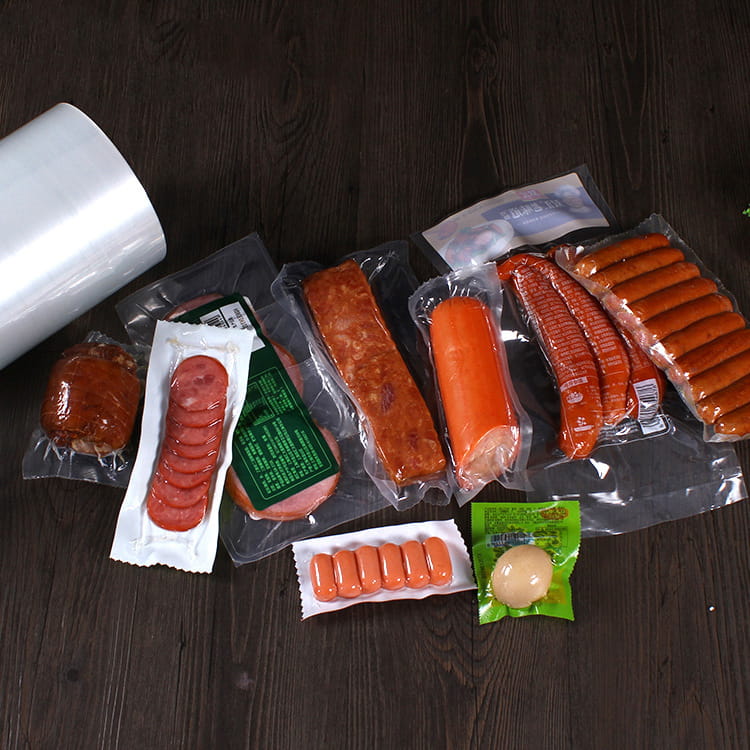
Obrázek: Výroba vícevrstvého polyetylénu v rolích — příklad průmyslové koextruze pro bariérové fólie.
4. Technické parametry pro zakázkové polyvrstvy a průmyslové role
Výroba vlastní poly fólie a průmyslové polyetylenové role vyžaduje přesnou kontrolu nad šířkou, tloušťkou, průměrem jádra a mechanickými vlastnostmi. Typické role polyetylénové fólie rozměry se pohybují od 500 mm do 3000 mm na šířku, s vnějším průměrem role do 1000 mm (vnitřní průměr jádra 76 mm nebo 152 mm). Pro vysoce namáhané průmyslové kryty nebo stavební parozábrany se vyrábí HDPE fólie tloušťky 100–300 µm s UV stabilizátory a protiskluzovou povrchovou úpravou.
Klíčovým parametrem při vytlačování vyfukované fólie pro zakázkové fólie je plošná šířka, která přímo koreluje s obvodem bubliny a napětím navíječe. Kromě toho následující tabulka uvádí typické specifikace pro lldpe film a ldpe film průmyslové role:
| Parametr | Vlastní LDPE fólie | Průmyslové role LLDPE | HDPE Heavy-Duty Rolls |
|---|---|---|---|
| Rozsah tloušťky (µm) | 25 – 250 | 40–200 | 80–350 |
| Maximální šířka role (mm) | 2800 | 3000 | 2500 |
| Pevnost v tahu (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Nárazová síla (Dart drop, g) | 150–350 | 350–800 | 200–500 |
| Aditivní možnosti | Skluz, antiblok, UV | Antistatické, protiskluzové | UV, saze |
pro vlastní poly fólie Výrobci upravují konstrukci šneku extrudéru (zábranové šneky s mísícími sekcemi) a mezeru matrice (0,8–2,5 mm), aby byla zachována rovnoměrnost tloušťky. Vysokorychlostní navíječky s regulací tahu v uzavřené smyčce eliminují teleskopii a zajišťují stálou tvrdost role, která je nezbytná pro následné procesy zpracování, jako je výroba sáčků nebo laminace.
5. Klíčové aplikace Využití rolí polyetylénové fólie napříč průmyslovými odvětvími
Adaptabilita ldpe film , lldpe film a coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
- Balení potravin: Smršťovací fólie na bázi LDPE pro misky na drůbež, strečový kryt LLDPE pro balení palet a pa/pe film pro konzervaci sýrů nebo masa (prodloužení trvanlivosti ze 7 na 21 dní).
- Zemědělské filmy: UV stabilizovaný LDPE pro kryty skleníků (životnost 12–24 měsíců) a silážní stretch fólie využívající vícevrstvý LLDPE/kravat/EVOH ke snížení pronikání kyslíku o 90 %.
- Průmyslové pytle pro velké zatížení: Koextrudované HDPE/LLDPE fólie o tloušťce 120–180 µm dosahující odolnosti proti hornímu zatížení > 400 N pro stavební materiály nebo chemické prášky.
- Lékařství a hygiena: Prodyšné fólie vyrobené přidáním plniva uhličitanu vápenatého do PE, následným natažením za vytvoření mikropórů; používá se v chirurgických rouškách a ochranných krytech.
Analýzy trhu ukazují, že globální poptávka po průmyslové polyetylenové role roste o 4,2 % ročně díky balení a automatizaci elektronického obchodování. Výrobci polyetylenových fólií investujte do linek vyfukovaných fólií s oscilačním odtahem, abyste snížili měrná pásma a zaručili kvalitu role, která splňuje normy ASTM D2103.
6. Kontrola kvality a výběr materiálu pro výrobce filmů
Konzistentní výroba vysokého výkonu role polyetylénové fólie inventář závisí na přísných protokolech kvality. Výrobci polyetylenových fólií využívat laboratorní testování indexu toku taveniny (MFI), počtu gelů a optických vlastností. pro čáry foukané fólie , online monitorovací systémy sledují tloušťku pomocí kapacitních nebo beta snímačů a poskytují zpětnou vazbu v uzavřené smyčce automatické matrici. Testování tahem podle ASTM D882 je povinné pro zakázkové zakázky vyžadující specifické prodloužení (např. >600 % pro stretch fólii).
Výběr materiálu zahrnuje volbu mezi Ziegler-Nattou nebo metalocenem katalyzovaným LLDPE – ten druhý poskytuje užší distribuci molekulové hmotnosti a lepší čirost. Pro vysoký výkon vlastní poly fólie Rekultivační poměry musí být kontrolovány (<20 % postindustriálního odpadu), aby se zabránilo degradaci gelů. Elektrostatické přichycení a korónová úprava (38–44 dyn/cm) navíc zajišťují potiskovatelnost a pevnost vazby laminace. Níže uvedená tabulka uvádí běžné testy kvality a kritéria přijatelnosti:
| Testovací parametr | Metoda | Typická specifikace (LDPE/LLDPE) |
|---|---|---|
| Variace tloušťky | ASTM D374 | ±5 % nominální hodnoty |
| Pevnost v tahu (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Elmendorfská slza (MD) | ASTM D1922 | 150 – 400 g |
| COF (film-to-film) | ASTM D1894 | 0,2 – 0,4 |
Pokročilé manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring průmyslové polyetylenové role provádějte v chladírenských skladech (-20 °C) nebo v prostředí s vysokou teplotou (60 °C).
Často kladené otázky (FAQ)
Q1: Jaký je hlavní rozdíl mezi LDPE fólií a LLDPE fólií při vytlačování?
LDPE má vyšší pevnost taveniny a snadněji se zpracovává čáry foukané fólie nabízí lepší jasnost a lesk. LLDPE poskytuje vynikající pevnost v tahu, propíchnutí a roztržení, ale vyžaduje vyšší výkon motoru kvůli své vyšší viskozitě. Směsi LDPE/LLDPE jsou běžné pro vyvážení zpracovatelnosti s mechanickou houževnatostí.
Q2: Jak je PA/PE fólie v porovnání s PA/PP fólií pro balení potravin?
pa/pe film nabízí vynikající těsnost a bariéru proti vlhkosti za nízkou cenu, vhodný pro aplikace za studena/zmrazení. pa/pp film odolává vyšším teplotám (retorta až 121°C) a poskytuje vynikající chemickou odolnost, ideální pro hotová jídla a balení za horka.
Q3: Lze po průmyslovém použití recyklovat vlastní polypropylénové fólie?
Ano, většina polyetylenových průmyslových rolí je recyklovatelná prostřednictvím mechanických recyklačních toků. Koextruze z více materiálů (PA/PE) však vyžaduje separaci nebo kompatibilizátory. Mnoho výrobců nabízí programy zpětného odběru postindustriálního odpadu k výrobě recyklovaných pelet pro vrstvy, které nepřijdou do styku s potravinami.
Q4: Jaké jsou typické rozsahy tloušťky pro HDPE fólie v náročných aplikacích?
pro construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. Výrobci Hdpe filmů často upravují hustotu přísadami, aby se dosáhlo specifické tuhosti a odolnosti proti roztržení.
Q5: Jak mohu zajistit konzistentní rovnoměrnost měřidla v mé roli s polyetylenovou fólií?
Udržujte stálou teplotu taveniny, používejte automatické řízení šroubů matrice se skenováním tloušťky a optimalizujte proudění chladicího vzduchu kolem bubliny. Moderní čáry foukané fólie vybavené IBC (vnitřní chlazení bublin) může snížit odchylku měřidla na ±3–5 %.