

Technické základy koextrudovaných tvarovacích fólií
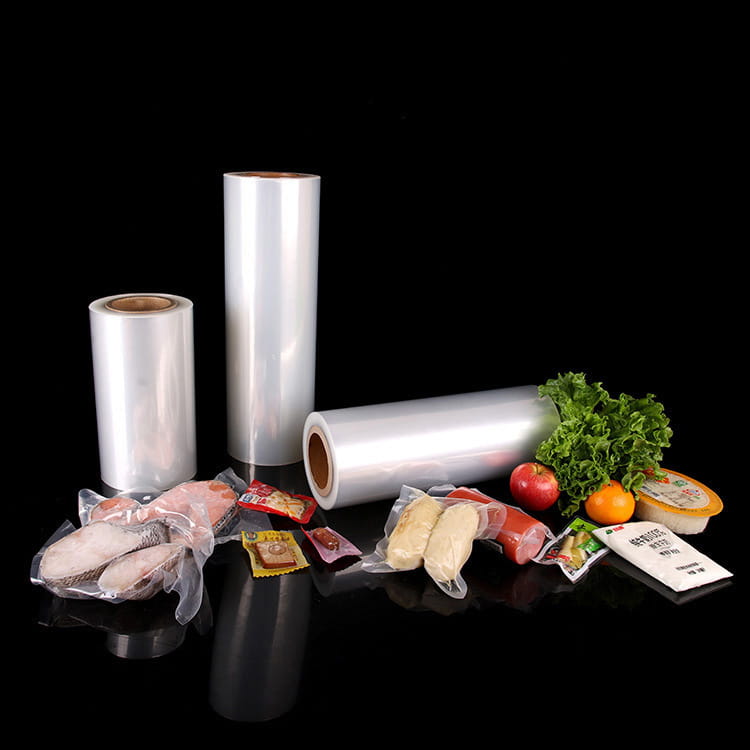
V oblasti průmyslového vakuového balení a tepelného tvarování určuje výběr materiálových vrstev trvanlivost, strukturální integritu a bezpečnost obsaženého produktu. Formovací filmy jsou typicky vícevrstvé struktury vyráběné koextruzí, kde jsou různé polymery kombinovány, aby se využily jejich jedinečné fyzikální vlastnosti. Nejběžnější konfigurace zahrnují polyamid (PA) a polyetylen (PE), ale pro pokročilé aplikace je zaveden etylenvinylalkohol (EVOH), aby se vytvořila vysoce účinná bariéra.
Primárním cílem těchto fólií je podstoupit tepelně indukované tvarování – tepelné tvarování – kde je fólie vtažena do formy, aby se vytvořila dutina. Tento proces vyžaduje jemnou rovnováhu mechanická pevnost, odolnost proti proražení a kontrola propustnosti plynu . Zatímco standardní PA/PE struktury slouží mnoha obecným účelům, přechod na 9vrstvý EVOH formující film s vysokou bariérou představuje významný skok v technologii konzervace komodit citlivých na kyslík.
Složení a materiálové vlastnosti PA/PE fólií
PA/PE formovací fólie jsou tahouny flexibilního obalového průmyslu. Tyto fólie využívají polyamid (nylon) pro své strukturální vlastnosti a polyetylen pro své těsnicí schopnosti.
Role polyamidu (PA)
PA působí jako „kostra“ filmu. Poskytuje vynikající vlastnosti pro tvarování za tepla, což umožňuje, aby se film rovnoměrně natahoval, aniž by se nadměrně ztenčoval v rozích formy. Významně také přispívá odolnost proti oděru a vysoká teplotní stabilita , která je kritická během fáze tepelného spojování balicího cyklu.
Role polyethylenu (PE)
PE je nejvnitřnější vrstva, která přichází do přímého kontaktu s výrobkem. Jeho primární funkcí je poskytovat spolehlivé bariéra proti vlhkosti a široké tepelně těsnící okno . PE zajišťuje, že obal zůstane vzduchotěsný a nepropustný, i když jsou těsnící plochy během procesu plnění kontaminovány tuky nebo kapalinami.
Pochopení výhod EVOH v 9 vrstvých systémech
Zavedení EVOH do procesu koextruze přemění standardní fólii na řešení s vysokou bariérou. EVOH je široce uznáván jako jeden z nejúčinnějších termoplastických materiálů pro blokování plynů.
V 9vrstvé struktuře je EVOH typicky "vložený" mezi vrstvy PA a spojovacích pryskyřic. Toto umístění je strategické. Protože je EVOH citlivý na vlhkost, jeho obklopení hydrofobními vrstvami zajišťuje jeho rychlost přenosu kyslíku (OTR) zůstává trvale nízká po celou dobu životního cyklu produktu. 9vrstvá konfigurace umožňuje tenčí jednotlivé vrstvy s vyšší přesností, výsledkem čehož je fólie, která je pružnější a zároveň více chrání než tradiční 3 nebo 5vrstvé alternativy.
Srovnávací analýza: PA/PE vs. PA/EVOH/PE
Volba mezi těmito dvěma typy fólií často závisí na požadované skladovatelnosti a citlivosti produktu na oxidaci. Níže je uveden rozpis funkčních rozdílů.
| Funkce | PA/PE formovací fólie | PA/EVOH/PE (9 vrstev) |
| Kyslíková bariéra | Střední (na základě PA) | Superior (na bázi EVOH) |
| OTR (cc/m2·24h) | Obvykle 25-40 | Méně než 1,0 |
| Zachování aroma | Dobře | Výborně |
| Odolnost proti propíchnutí | Vysoká | Vysokáest (9-layer symmetry) |
| Typická aplikace | Mražené potraviny, Krátkodobé mléčné výrobky | Čerstvé maso, MAP, Longlife medical |
Jak bylo prokázáno, OTR filmů na bázi EVOH je výrazně nižší , což je rozhodující faktor pro produkty, které podléhají změnám barvy nebo degradaci chuti, když jsou vystaveny kyslíku.
Technický výkon 9vrstvého koextruze
Moderní technologie vytlačování umožňuje distribuci polymerů přes 9 různých vrstev. Tato složitost není pro estetické účely, ale pro funkční optimalizaci. Rozdělením materiálu do více vrstev mohou výrobci dosáhnout několika technických milníků:
- Symetrická struktura: Snižuje kroucení filmu, což zlepšuje účinnost vysokorychlostních strojů na tvarování za tepla.
- Vylepšený lesk a čistota: Více vrstev PA a speciálních pryskyřic přispívá k vysoce transparentní povrchové úpravě, která je nezbytná pro maloobchodní prezentaci.
- Optimalizovaný poměr tahu: Fólii lze natáhnout hlouběji (hluboké tažení) bez strukturálního selhání, takže je vhodná pro objemné průmyslové díly nebo velké kusy masa.
Scénáře průmyslových a komerčních aplikací
B2B kupující musí přizpůsobit filmovou technologii konkrétním environmentálním zátěžím, kterým bude balíček čelit během logistiky a skladování.
Balení zpracovaného a čerstvého masa
Čerstvé bílkoviny jsou vysoce citlivé na aerobní bakterie. PA/EVOH/PE fólie usnadňují balení v modifikované atmosféře (MAP) , kde je specifická směs plynů (typicky CO2 a dusíku) vstřikována jako náhrada kyslíku. Bez EVOH bariéry by tyto plyny unikaly a kyslík by prostupoval zpět do obalu, což by vedlo k rychlému zkažení a ztrátě „květu“ (červená barva u hovězího masa).
Sterilizace zdravotnických prostředků
V lékařských aplikacích si formovací film musí zachovat sterilitu po léta. Vícevrstvá PA konstrukce zajišťuje, že obal může odolat úskalím gama záření nebo sterilizace ETO, aniž by se stal křehkým nebo ztratil své hermetické těsnění. Vysoké bariérové vlastnosti zabraňují pronikání jakýchkoli nečistot nebo vlhkosti, které by mohly ohrozit citlivé diagnostické nástroje.
Provozní efektivita a strojová kompatibilita
Z hlediska výroby určuje fyzikální chování fólie na lince tepelného tváření celkové náklady na provoz. Standardní PA/PE fólie jsou robustní, ale mohou vyžadovat vyšší teploty ohřevu. Oproti tomu pokročilé 9vrstvé fólie jsou vyrobeny ze specifických pryskyřic které umožňují nižší tvářecí teploty, což snižuje spotřebu energie a minimalizuje riziko spálení tenkostěnných oblastí obalu.
Mezi klíčové provozní metriky patří:
- Výtěžek: Tenčí 9vrstvé fólie mohou nabídnout stejnou ochranu jako silnější 5vrstvé fólie, což zvyšuje počet metrů na roli.
- Snížení odpadu: Důsledná kontrola tloušťky napříč pásem snižuje počet odmítnutých balíků v důsledku netěsností nebo ztenčení.
- Integrita těsnění: Pokročilé směsi PE ve vrstvě tmelu umožňují vyšší rychlosti linky, protože rychleji dosahují tavné teploty.
Souhrn výběrových kritérií pro pořízení
Při rozhodování mezi PA/PE a PA/EVOH/PE by oddělení nákupu měla vyhodnotit následující faktory:
- Skladovací teplota: Je produkt zmrazený (obvykle stačí PA/PE) nebo chlazený (doporučuje se EVOH)?
- Požadovaná doba použitelnosti: Je cílem 30 dní nebo 180 dní? Vysoké požadavky na OTR vyžadují EVOH.
- Hloubka tvarování: Hluboké dutiny (přes 50 mm) těží z stejnoměrných tažných charakteristik 9vrstvého koextruze.
- Logistický stres: Výrobky s ostrými hranami nebo vysokou hmotností vyžadují vynikající odolnost proti propíchnutí, kterou mají vícevrstvé nylonové struktury.
Často kladené otázky
Q1: Proč je EVOH umístěn uprostřed 9vrstvého filmu?
EVOH je citlivý na vlhkost, která může zhoršit jeho vlastnosti plynové bariéry. Umístění mezi PA a PE vrstvy jej chrání před okolní vlhkostí a vnitřní vlhkostí produktu a zajišťuje jeho účinnost.
Q2: Mohou být PA/PE fólie použity pro vakuové balení?
Ano, běžně se používají pro vakuové balení. Poskytují však nižší plynovou bariéru ve srovnání s fóliemi integrovanými do EVOH, takže jsou vhodnější pro produkty, které nevyžadují extrémní trvanlivost.
Q3: Jak pomáhá 9vrstvý film s „úniky“ ve výrobě?
Vícevrstvá struktura umožňuje přesnější rozložení materiálu. Tím se zabrání vzniku slabých míst během natahování tvarováním za tepla, což je hlavní příčinou dírek a „netěsností“ v konečném balení.
Q4: Je průhlednost fólií EVOH srovnatelná se standardními nylonovými fóliemi?
Ano, vysoce kvalitní 9vrstvé koextrudované fólie nabízejí výjimečnou čistotu a lesk, často převyšující vizuální přitažlivost tradičních struktur díky lepšímu zjemnění vrstev.