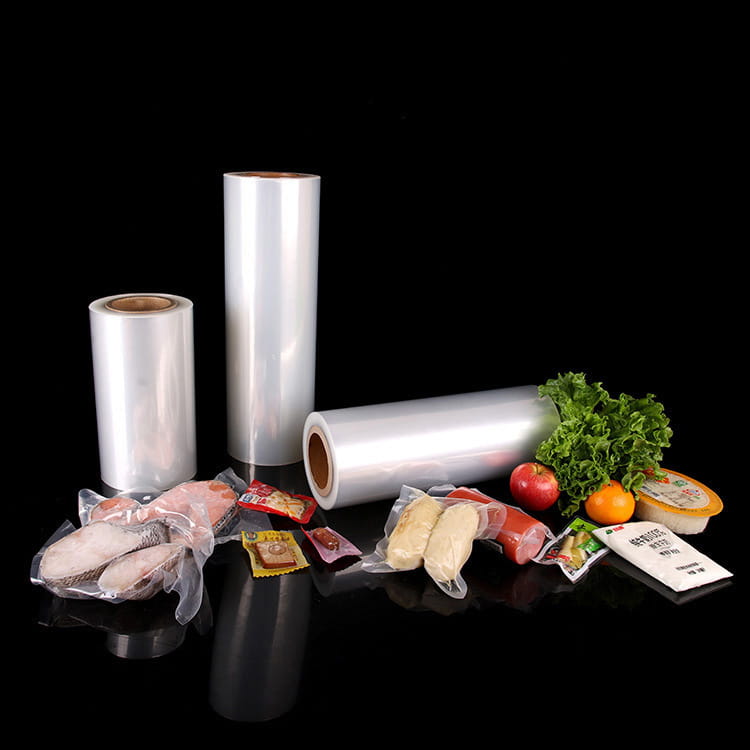


Pochopení PA/PE koextrudovaných tubulárních fólií v moderním balení
Obalový průmysl prošel za poslední dvě desetiletí významnou transformací. Jak se požadavky na produkty vyvíjejí, výrobci se stále více obracejí na pokročilé filmové technologie, aby splnili přísné požadavky na skladovatelnost, ochranu produktu a udržitelnost. Mezi těmito inovacemi se koextrudované trubicové fólie PA/PE ukázaly jako základní technologie pro prémiové obalové aplikace.
Tradiční jednovrstvé nebo dvouvrstvé fólie sloužily svému účelu dostatečně po desetiletí, ale moderní dodavatelské řetězce vyžadují sofistikovanější řešení. Vzestup elektronického obchodu, rozšířené distribuční sítě a očekávání spotřebitelů ohledně kvality produktů vytvořily nutnost pro fólie, které nabízejí vynikající bariérové vlastnosti, mechanickou pevnost a všestrannost. Toto je místo koextrudovaná role hadicové fólie technologie se odlišuje od konvenčních přístupů.
Tento komplexní průvodce zkoumá strukturální, výkonnostní a praktické rozdíly mezi PA/PE koextrudovanými fóliemi a jejich konvenčními protějšky. Díky pochopení těchto rozdílů mohou odborníci na balení činit informovaná rozhodnutí, která vyvažují požadavky na výkon a náklady.
Strukturální kompozice: Základ výkonu
Konvenční tubulární fólie: Jednovrstvé a dvouvrstvé systémy
Konvenční tubulární fólie typicky využívají přímočarou architekturu vrstev. Základní jednovrstvá fólie se skládá z polyethylenu (PE) nebo polypropylenu (PP), který poskytuje základní bariérové vlastnosti a mechanickou pevnost. Pokročilejší konvenční systémy se vyznačují dvěma vrstvami, které často kombinují různé třídy polymerů, aby vyvážily náklady a výkon.
Výrobní proces konvenčních fólií je relativně jednoduchý: jediný proud pryskyřice protéká prstencovou matricí, tvoří bublinu a vytváří souvislou tubulární strukturu. Tato jednoduchost se promítá do nižších investičních nákladů na vybavení a přímočaré kontroly výroby, díky čemuž jsou konvenční fólie ekonomicky atraktivní pro velkoobjemové aplikace, kde požadavky na bariéry zůstávají mírné.
Koextrudované systémy: Vícevrstvé přesné inženýrství
Vícevrstvá koextrudovaná fólie technologie zásadně mění způsob kombinování materiálů. Namísto jediného proudu polymeru koextruze simultánně tlačí více proudů pryskyřice přes samostatné kanály ve stejné matrici. Tyto proudy se při výstupu sbíhají a molekulárně spojují a vytvářejí jednotný film s přesně řízenou tloušťkou vrstev a složením.
Typická PA/PE koextrudovaná konfigurace může zahrnovat tři až pět různých vrstev, z nichž každá je vybrána pro specifické funkční účely. Například vnitřní spojovací vrstva podporuje adhezi mezi konstrukčními vrstvami, bariérové vrstvy pro kyslík snižují rychlost prostupu a vnější těsnicí vrstvy poskytují mechanickou ochranu a povrchové vlastnosti optimalizované pro sekundární zpracovatelské operace.
Mechanické vlastnosti a strukturální integrita
Pevnost v tahu a prodloužení
Vícevrstvá architektura koextrudovaných fólií neodmyslitelně zvyšuje mechanický výkon. Kombinace různých polymerů s komplementárními vlastnostmi vytváří kompozitní strukturu, kde každá vrstva posiluje slabiny ostatních.
Běžné jednovrstvé PE fólie typicky vykazují pevnost v tahu ve strojním směru (MD) 20-35 MPa. Koextrudované PA/PE systémy běžně dosahují 28-45 MPa začleněním vysoce pevných PA bariérových vrstev, které významně přispívají k celkovému modulu pružnosti při zachování žádoucích charakteristik protažení.
Odolnost proti propíchnutí a roztržení
Odolnost proti propíchnutí – schopnost odolat ostrému bodovému zatížení bez protržení – odděluje prémiové fólie od komoditních fólií. Běžné fólie vykazují střední hodnotu proražení 2-4 kg/mm. Koextrudované struktury s optimalizovaným rozložením vrstev a výběrem materiálu dosahují 4-7 kg/mm, což poskytuje podstatně větší ochranu proti poškození ostrými hranami, drsnými povrchy nebo scénáři nárazu, které jsou běžné v logistických prostředích.
Šíření slz se také zlepšuje v koextrudovaných systémech. Zavedení odlišných vrstev s různou pevností v roztržení vytváří vzory rozložení vnitřního napětí, které zastaví šířící se trhliny dříve, než projdou celou tloušťkou filmu. Tento jev je zvláště cenný u vakuově balených produktů, kde by náhlé dekompresní síly jinak mohly způsobit katastrofální selhání.
Odolnost vůči nárazu a ohybu
Prodloužená skladovatelnost a složité dodavatelské řetězce vystavují fólie opakovanému mechanickému namáhání – stlačování, ohýbání, teplotním cyklům. Konvenční filmy akumulují mikrotrhlinky a bělení napětím, když se hromadí vnitřní napětí. Koextrudovaná architektura PA/PE rozděluje tato cyklická napětí napříč několika vrstvami, čímž se dramaticky prodlužuje doba iniciace ohybových trhlin. Testování odhaluje 5-10x zlepšení odolnosti proti opakovanému stlačení, než se objeví viditelné poškození.
Zpracovatelské schopnosti a flexibilita výroby
Výkon tepelného těsnění
Těsnicí vrstva v koextrudované fólii může být vytvořena nezávisle na požadavcích na bariéru. Konvenční fólie jsou kompromisem – výběrem jakostí PE, které vyvažují bariérové vlastnosti a těsnicí vlastnosti. Koextrudované systémy vyčleňují vnější vrstvu speciálně optimalizovanou pro výkon těsnění při zachování bariérové funkce přes vnitřní vrstvy.
Toto oddělení umožňuje svařovací teploty o 10-15°C nižší než u konvenčních fólií pro ekvivalentní pevnost spoje, snižuje tepelné namáhání balených produktů a zlepšuje energetickou účinnost při vysokorychlostních operacích formování-vyplňování-svařování. Navíc se dramaticky zlepšuje konzistence kvality těsnění, protože složení těsnící vrstvy zůstává konstantní bez ohledu na změny složení bariérové vrstvy.
Adheze inkoustu a tisk
Přímý tisk na fóliové obaly vyžaduje vynikající adhezi inkoustu, ale materiály bariérové vrstvy ne vždy přijímají inkousty snadno. Koextrudované architektury to řeší prostřednictvím vyhrazených vnějších vrstev s optimalizovanou povrchovou energií a chemickou kompatibilitou pro tiskové barvy. Konvenční filmy často vyžadují úpravu korónou nebo promotory adheze; koextrudované systémy často fungují adekvátně bez předběžné úpravy.
Konverze a sekundární zpracování
Konverzní operace – řezání, tvorba sáčku, děrování – vyvolávají intenzivní lokalizovaná napětí. Koextrudované fólie vykazují vynikající rozměrovou stabilitu během zpracování, produkují konzistentnější rozměry sáčku a méně defektů. Vícevrstvá struktura absorbuje energii z vyřezávacích nástrojů efektivněji, snižuje delaminaci a dělení hran, které je běžné u běžných fólií.
Aplikační domény a požadavky na výkon
Balení potravin
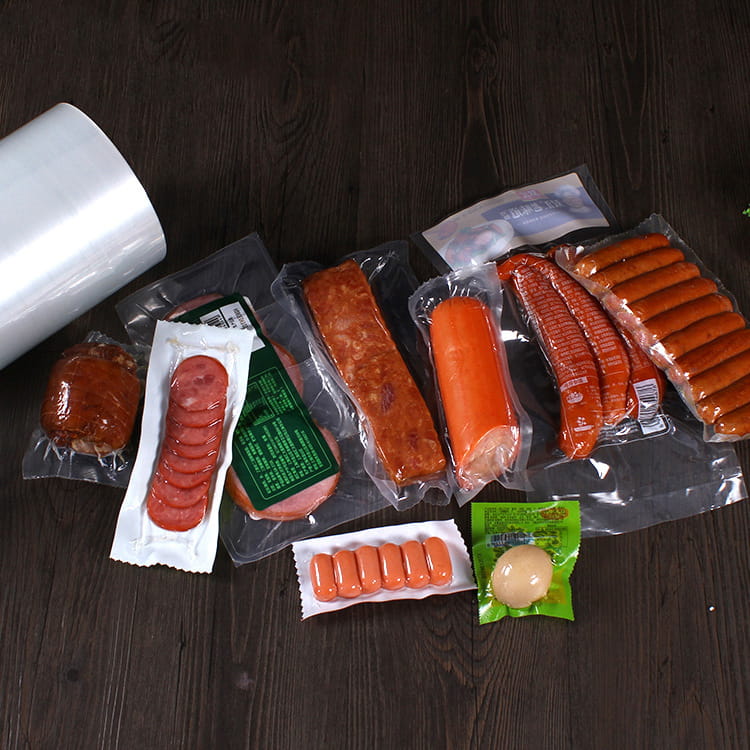
Balení potravin představuje největší aplikační sektor pro konvenční i koextrudované fólie. Rozdíl ve výkonu se však projevuje u prémiových produktů. Koextrudované fólie vynikají v aplikacích vyžadujících prodlouženou skladovatelnost: vakuově balené konzervované maso, aseptické balení sýrů, speciální káva a nutriční prášky, to vše těží ze zlepšených bariér proti kyslíku a vlhkosti.
Konvenční fólie zůstávají dostatečné pro produkty s kratší trvanlivostí (2-4 týdny) v prostředí se stabilní teplotou. Ale jak se rozšiřují distribuční sítě a narůstá složitost dodavatelského řetězce, dokonce i komoditní potravinářské produkty stále více migrují na koextrudovaná řešení, aby se snížilo riziko kažení a náklady na dodržování předpisů.
Farmaceutické a lékařské obaly
Farmaceutické aplikace vyžadují absolutní bariérovou spolehlivost. Vnikání vlhkosti může vyvolat chemickou degradaci citlivých aktivních látek; kyslík může oxidovat vitamíny a citlivé sloučeniny. Koextrudovaná fólie s vysokou bariérou poskytuje konzistentní a výkonnostní rozpětí, které nařizují regulační rámce a specifikace výrobce. Nákladová prémie koextrudovaných fólií představuje zanedbatelné procento nákladů na hotový výrobek a zároveň poskytuje kritické zmírnění rizik.
Balení chemických a reaktivních materiálů
Agresivní chemikálie, rozpouštědla a reaktivní sloučeniny vyžadují filmové materiály s výjimečnou chemickou odolností v kombinaci s bariérovou funkcí. Koextrudované architektury umožňují začlenění specializovaných bariérových materiálů při zachování nákladově efektivních vnějších vrstev. Například bariérové vrstvy na bázi EVOH poskytují výjimečnou chemickou odolnost, zatímco PE těsnicí vrstvy zajišťují spolehlivou integritu obalu.
Průmyslové a zemědělské aplikace
Balení semen, ochrana hnojiv a ochrana průmyslových produktů těží ze zvýšené trvanlivosti koextrudovaných fólií a bariérových vlastností. Delší venkovní skladování vystavuje fólie degradaci UV zářením a okolní vlhkosti. Koextrudované systémy s UV-stabilizovanými vnějšími vrstvami a bariérami proti vlhkosti udržují životaschopnost produktu během sezónních skladovacích cyklů, kdy konvenční fólie mohou selhat.
Matice vhodnosti aplikace
| Typ aplikace | Doba použitelnosti | Konvenční film | Koextrudovaný film |
|---|---|---|---|
| Vakuově balené maso | 4-8 týdnů | marginální | Výborně |
| Práškové produkty | 12 měsíců | Chudák | Výborně |
| Čerstvé produkty | 2-3 týdny | Dobře | Výborně |
| Léčiva | 24 měsíců | Chudák | Nezbytné |
| Balení komodit | 1-4 týdny | Adekvátní | Přehnané |
Analýza nákladů a přínosů a ekonomické úvahy
Cena materiálu Premium
Koextrudované fólie vyžadují ve srovnání s konvenčními fóliemi cenu materiálu o 25-45 % v závislosti na složení bariérové vrstvy a tloušťce filmu. Pro výrobce, kteří jsou zvyklí na ceny komodit, tato prémie zaručuje pečlivé ekonomické zdůvodnění. Kalkulace však daleko přesahuje materiálové náklady.
Celkové náklady na vlastnictví
Komplexní ekonomická analýza musí brát v úvahu více faktorů kromě materiálových nákladů:
- Snížení kažení produktů a odpadu díky prodloužené skladovatelnosti
- Vylepšená efektivita konverze a nižší chybovost
- Nižší spotřeba tepelné energie při tepelném svařování
- Snížené stahování produktů a odpovědnost za kontaminaci nebo degradaci
- Lepší vnímání značky podporující prémiové ceny
- Shoda s předpisy a zjednodušení dokumentace
Break-Even Analýza
U mnoha výrobců baleného zboží nastává bod ekonomického zvratu překvapivě rychle. Vezměme si výrobce občerstvení, který vyrábí jeden milion sáčků měsíčně. Snížení odpadu o 2 % díky prodloužené trvanlivosti díky zlepšené bariérové ochraně eliminuje 20 000 zkažených obalů. Při typické hodnotě hotového produktu 4–5 USD za sáček se toto snížení odpadu rovná 80 000 až 100 000 USD měsíčně – což daleko převyšuje typickou prémii za materiál ve výši 5 000 až 10 000 USD měsíčně.
Podobně může rozšířený distribuční dosah umožněný vynikající trvanlivostí odemknout prémiové tržní kanály s vyššími maržemi na jednotku. Prémiové umístění na speciálních maloobchodních nebo mezinárodních trzích často vyžaduje 15-30% cenové prémie, které snadno ospravedlní investici do koextrudované fólie.
Hodnota zmírnění rizika
Stažení produktů představuje katastrofické finanční události, které přesahují okamžité náklady na výměnu. Regulační pokuty, náklady na soudní spory, poškození značky a ztráta podílu na trhu mohou přesáhnout 10–50 milionů USD za velké stažení. Koextrudované fólie významně snižují riziko stažení z trhu prostřednictvím konzistentních bariérových výkonových marží, které odolávají výrobní variabilitě a nejistotám dodavatelského řetězce.
Úvahy o životním prostředí a udržitelnosti
Materiálová efektivita a snížení odpadu
V kontraintuitivním smyslu mohou koextrudované fólie poskytovat vynikající environmentální vlastnosti i přes vyšší náklady na materiál. Tím, že umožňují prodlouženou trvanlivost, koextrudované fólie dramaticky snižují plýtvání potravinami v dodavatelských řetězcích. Údaje ze studií dopadu na životní prostředí naznačují, že prodloužená skladovatelnost snižující množství odpadu o pouhých 3–5 % obvykle převáží environmentální dopad dodatečného použití materiálu v samotné fólii.
Z hlediska výroby dosahují koextrudované procesy vyšší míry využití materiálu. Ve srovnání s konvenční výrobou se generuje méně oříznutého a nekvalitního materiálu, což zlepšuje celkovou efektivitu výroby a snižuje dopady na skládky.
Úvahy o konci životnosti
Vícevrstvé koextrudované fólie představují výzvu pro mechanickou recyklaci ve srovnání s jednovrstvými konvenčními fóliemi. Objevující se technologie chemické recyklace navržené speciálně pro vícevrstvé struktury však nabízejí cesty k obnovení hodnoty polymeru i ze složitých filmových architektur. Mimořádná odolnost koextrudovaných fólií navíc snižuje frekvenci výměny obalů a prodlužuje životnost produktu.
Energie a emise
Moderní koextruzní zařízení pracuje se srovnatelnou energetickou účinností jako konvenční vytlačovací zařízení. Zatímco náklady na přepravu materiálu mírně rostou kvůli vyšší hustotě fólie, prodloužená skladovatelnost produktu, kterou umožňují koextrudované fólie, často umožňuje konsolidovanou logistiku a sníženou frekvenci přepravy, což potenciálně kompenzuje dopady na životní prostředí související s materiálem.
Výběr správného typu filmu pro vaši aplikaci
Rozhodovací rámec
Volba mezi konvenčními a koextrudovanými fóliemi vyžaduje systematické hodnocení mnoha faktorů. Zvažte následující rámec:
Kritické otázky
- Citlivost produktu: Rozkládá se váš produkt, když je vystaven kyslíku, vlhkosti nebo světlu? Citlivé produkty ospravedlňují koextrudovanou investici.
- Požadavky na životnost: Prodloužení po 8-12 týdnech silně upřednostňuje koextrudované filmy. Aplikace s krátkou dobou použitelnosti nemusí ospravedlnit prémii.
- Trvání dodavatelského řetězce: Delší dodavatelské řetězce (mezinárodní distribuce, rozsáhlá maloobchodní doba) těží z rozšířené bariérové ochrany.
- Teplotní stabilita: Výrobky vystavené extrémním teplotám během skladování nebo přepravy těží z vynikající mechanické stability koextrudovaných fólií.
- Formát balíčku: Vakuové balení a aseptické zpracování téměř vždy vyžadují koextrudovaný výkon. Standardní form-fill-seal nemusí.
- Regulační požadavky: Farmaceutické a lékařské aplikace obvykle vyžadují bariérový výkon, který spolehlivě poskytují pouze koextrudované fólie.
- Umístění značky: Prvotřídní postavení na trhu často ospravedlňuje – a dokonce vyžaduje – koextrudovaný filmový výkon jako součást hodnotové nabídky.
Matice ekonomického odůvodnění
Použijte tuto zjednodušenou matici k posouzení ekonomické životaschopnosti koextrudovaných fólií pro vaši aplikaci:
- Zelené světlo (silně odůvodněné): Skladovatelnost > 12 týdnů, hodnota produktu > 3 $ za jednotku, dodavatelský řetězec > 6 týdnů, přítomné regulační požadavky nebo kritické postavení prémiové značky.
- Žluté světlo (pečlivě zvažte): Skladovatelnost 6-12 týdnů, hodnota produktu 1-3 $ za jednotku, dodavatelský řetězec 2-6 týdnů, potenciální výhody kvality nebo snížení odpadu.
- Červené světlo (obtížně odůvodnitelné): Skladovatelnost <6 týdnů, hodnota komoditního produktu < 1 $, místní dodavatelský řetězec <2 týdny, žádné plýtvání nebo obavy o kvalitu.
Vznikající inovace a budoucí směry
Pokročilé bariérové technologie
Obalový průmysl pokračuje ve zdokonalování schopností koextruze. Objevují se nové bariérové materiály nabízející rychlosti přenosu kyslíku pod 0,5 cc/m2/den, což umožňuje prodloužení skladovatelnosti na 24 měsíců i v tradičně náročných aplikacích. Tyto materiály s ultravysokou bariérou obvykle využívají keramické nanočástice nebo specializované formulace EVOH, které vytvářejí klikaté cesty pro molekuly plynu, které se blíží teoretickým limitům bariéry.
Inovace zaměřené na udržitelnost
Výrobci vyvíjejí koextrudované fólie s podílem recyklovaného obsahu 30-50 % při zachování parity výkonu s fóliemi z původního materiálu. Pokroky v oblasti mechanické a chemické recyklace stále více umožňují přístupy oběhové ekonomiky, kde lze vícevrstvé struktury obnovit a znovu zpracovat, spíše než vyhodit.
Aditiva funkční vrstvy
Nové inovace přidávají koextrudovaným fóliím funkční schopnosti bez zvýšení počtu vrstev. Antimikrobiální přísady, zachycovače oxidace a sloučeniny absorbující etylen mohou být začleněny do vyhrazených vrstev, čímž se prodlužuje čerstvost produktu a snižují se mechanismy kažení, které samotná kyslíková bariéra nedokáže vyřešit.
Smart Packaging Integration
Koextrudované filmové struktury poskytují vynikající platformy pro integraci inteligentních obalových technologií – indikátorů času a teploty, senzorů propustnosti plynu a indikátorů čerstvosti. Vlastní konzistence výkonu koextrudovaných fólií umožňuje spolehlivou kalibraci senzoru a předvídatelnou odezvu na podmínky prostředí.
Často kladené otázky
Q1: Jaká je hlavní výhoda koextrudovaných fólií PA/PE oproti konvenčním fóliím?
Primární výhodou je vynikající výkon bariéry. PA/PE koextrudované fólie snižují rychlost prostupu kyslíku o 50-80 % a propustnost vodní páry o 60-75 % ve srovnání s konvenčními fóliemi. Tato vylepšená bariéra výrazně prodlužuje trvanlivost produktu, snižuje kažení a plýtvání a zároveň umožňuje přístup k prémiovým tržním kanálům vyžadujícím produkty s prodlouženou skladovatelností.
Q2: Jsou koextrudované fólie recyklovatelné?
Mechanická recyklace vícevrstvých koextrudovaných filmů představuje výzvu, protože smíšené polymerní vrstvy komplikují zpracování v konvenčních recyklačních tocích. Vznikající technologie chemické recyklace určené pro vícevrstvé fólie však umožňují stále praktičtější cesty recyklace. Navíc prodloužená skladovatelnost produktu poskytovaná koextrudovanými fóliemi často snižuje celkovou spotřebu obalového materiálu prodloužením životního cyklu produktu.
Q3: O kolik dražší jsou koextrudované fólie ve srovnání s konvenčními fóliemi?
Materiálové náklady na koextrudované fólie jsou obvykle o 25 až 45 % vyšší než u běžných fólií. Tato prémie je však často rychle kompenzována sníženým kazením produktů, zlepšenou účinností konverze a přístupem k segmentům trhu s vyšší marží. U mnoha aplikací celkové náklady na vlastnictví upřednostňují koextrudované fólie navzdory vyšším počátečním nákladům na materiál.
Q4: Může konvenční zařízení utěsnit koextrudované fólie?
Ano, koextrudované fólie jsou navrženy tak, aby fungovaly na standardních zařízeních pro výrobu-vyplňování-sealování a výrobu sáčků. Jejich svařovací vrstva je speciálně navržena tak, aby byla kompatibilní s konvenčními teplotami a procesy tepelného svařování. V některých případech koextrudované fólie skutečně zlepšují účinnost těsnění tím, že umožňují nižší teploty spoje a konzistentnější kvalitu spoje ve srovnání s konvenčními alternativami.
Q5: Jaké rozsahy tloušťky filmu jsou typické pro koextrudované aplikace?
Koextrudované tubulární fólie se typicky pohybují v rozmezí od 40 mikronů do 150 mikronů v závislosti na požadavcích aplikace. Aplikace pro balení potravin běžně používají tloušťky 60-120 mikronů, zatímco vakuové a specializované aplikace mohou využívat 80-150 mikronů, aby se maximalizovala odolnost proti propíchnutí a trvanlivost.
Q6: Jak vlhkost ovlivňuje bariérové vlastnosti koextrudovaných fólií?
Bariérové materiály citlivé na vlhkost, jako je EVOH, mohou zaznamenat sníženou účinnost kyslíkové bariéry při vysoké vlhkosti. Moderní koextrudované formulace to řeší pomocí vrstvených architektur, které izolují vrstvy citlivé na vlhkost nebo obsahují voděodolné ochranné vrstvy. Při správném složení si koextrudované fólie udržují spolehlivou bariérovou účinnost v typickém rozsahu okolní vlhkosti.
Q7: Mohou koextrudované fólie odolat aplikacím zpracování při vysokých teplotách?
Koextrudované fólie typicky odolávají kontinuálním teplotám až 50-60 °C a krátkým výkyvům až 80 °C v závislosti na složení. Pro aplikace s ultravysokými teplotami vyžadující trvalé vystavení teplu nad 65 °C mohou být nezbytné speciální polyimidové nebo pokročilé bariérové fólie. Konkrétní požadavky na teplotu naleznete ve specifikacích materiálu.
Q8: Jaké možnosti tisku jsou k dispozici pro koextrudované fólie?
Koextrudované fólie přijímají hlubotisk, flexotisk a rotační hlubotisk prostřednictvím standardního dekoračního zařízení. Upravená vnější vrstva poskytuje ve většině případů vynikající přilnavost inkoustu bez předběžné úpravy. Speciální efekty jako metalizace nebo efekty s vysokým leskem jsou také kompatibilní s koextrudovanými filmovými strukturami.
Q9: Jaké jsou koextrudované fólie v porovnání s hliníkovými laminacemi pro bariéru?
Koextrudované fólie nabízejí ve srovnání s hliníkovými lamináty vynikající flexibilitu a tvarovatelnost, přičemž dosahují srovnatelných – nebo v některých případech lepších – bariérových vlastností v závislosti na složení. Koextrudované fólie také nabízejí vynikající potenciál recyklace a nepředstavují zranitelnost propíchnutí, kterou tenká hliníková fólie přináší do vícevrstvých struktur.
Q10: Jaká opatření kontroly kvality zajišťují konzistentní výkon koextrudovaných fólií?
Výrobci používají kontinuální on-line měření vlastností filmu včetně stejnoměrnosti tloušťky, výkonu bariéry, pevnosti těsnění a vlastností v tahu. Statistická kontrola procesu a časté offline validační testování (standardní testovací metody ASTM/ISO) potvrzují, že výrobní šarže splňují specifikované výkonnostní parametry během výrobního cyklu.