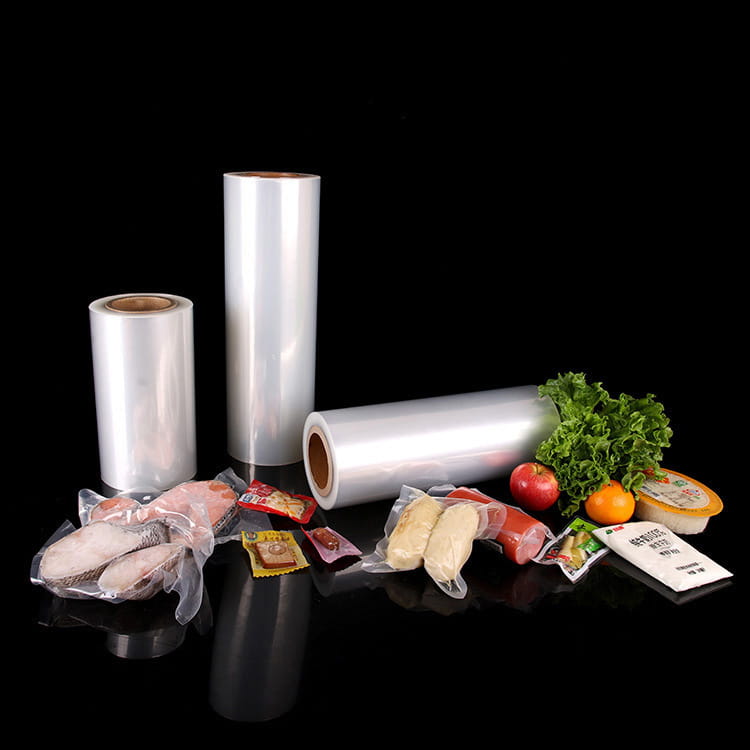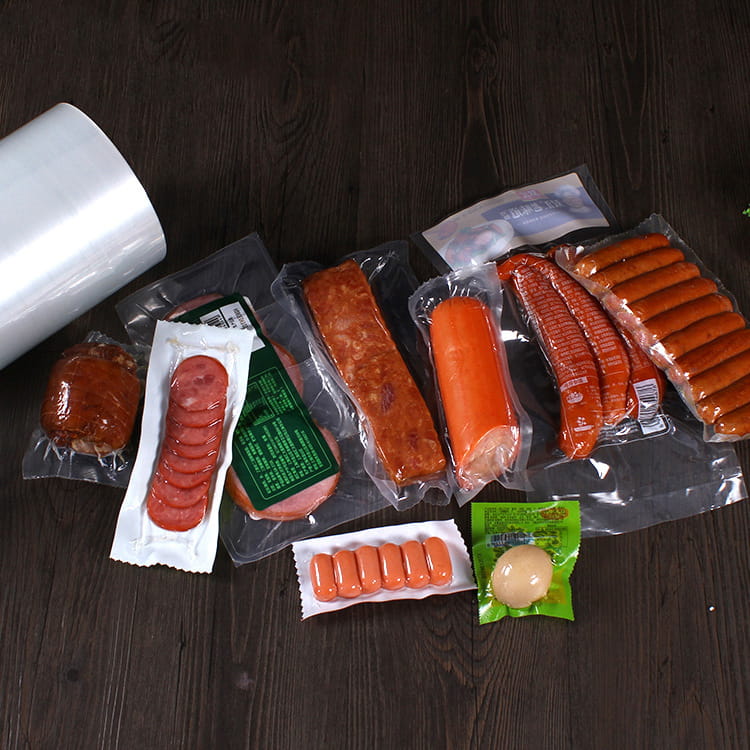


Obalová fólie tvarovaná za tepla je kritickým materiálem v obalovém průmyslu, široce používaným v potravinářském, lékařském a spotřebním zboží. Výkon obalová fólie tvarovaná za tepla závisí na několika výrobních parametrech, mezi nimiž rychlost tvarování za tepla hraje stěžejní roli. Pochopení toho, jak rychlost ovlivňuje kvalitu filmu, pomáhá výrobcům optimalizovat efektivitu výroby při zachování integrity produktu.
Pochopení obalové fólie pro tvarování za tepla
Balicí fólie tvarovaná za tepla je typ plastové fólie určené k zahřívání, tvarování do specifických tvarů a ochlazování, aby si tyto tvary zachovaly. Obvykle se vyrábí z polymerů, jako je PET, PP nebo PS, a může být jednovrstvý nebo vícevrstvý v závislosti na požadovaných bariérových vlastnostech. Balicí fólie tvarovaná za tepla je ceněn pro svou všestrannost, srozumitelnost a schopnost chránit obsah při zachování vizuálně přitažlivé prezentace.
Kvalita tepelně tvarovaných výrobků je ovlivněna mnoha faktory, včetně tloušťka filmu , složení materiálu, regulace teploty a co je důležité, rychlost tvarování za tepla . Každý z těchto faktorů se vzájemně ovlivňuje a určuje sílu, transparentnost a bariérovou účinnost konečného produktu.
Role rychlosti tvarování za tepla
Rychlost tvarování za tepla se týká rychlosti, kterou se fólie pohybuje ohřívacími a formovacími fázemi stroje pro tvarování za tepla. Je to kritický výrobní parametr, protože přímo ovlivňuje schopnost fólie natahovat se, přizpůsobovat se formám a udržovat strukturální integritu. Nesprávné nastavení rychlosti může mít za následek vady, jako je ztenčení, deformace nebo neúplné tvarování.
Vliv na tloušťku a jednotnost filmu
Jedním z nejbezprostřednějších dopadů rychlosti tvarování za tepla je on tloušťka filmu uniformity . Když je rychlost příliš vysoká, fólie nemusí mít dostatek času na rovnoměrné zahřátí, což způsobí nerovnoměrné roztažení a oblasti s proměnlivou tloušťkou. Naopak velmi nízké rychlosti mohou umožnit prohýbání nebo přehřátí fólie, což vede k nežádoucímu roztahování a slabým místům. Udržování optimální rychlosti zajišťuje, že obalová fólie tvarovaná za tepla zachovává si konzistentní tloušťku, která je rozhodující jak pro mechanickou pevnost, tak pro bariérové vlastnosti.
Vliv na čistotu a kvalitu povrchu
Vzhled povrchu je dalším důležitým kvalitativním aspektem ovlivněným rychlostí tvarování za tepla. Rychlé tvarování může vést k povrchovým nedokonalostem jako např vrásky, závoj nebo pruhy , zejména ve filmech, které jsou vysoce transparentní. Nižší rychlosti, pokud jsou správně řízeny, umožňují orientaci polymerních řetězců rovnoměrněji, což vede k hladkým povrchům s vysokou optickou čistotou. Pro aplikace, kde je důležitá viditelnost produktu, jako jsou tácky na čerstvé potraviny, je kontrola rychlosti tvarování za tepla nezbytná pro dosažení profesionálního povrchu.
Účinky na mechanickou pevnost
The mechanické vlastnosti rychlost tvarování obalové fólie, včetně pevnosti v tahu a odolnosti proti proražení, jsou také ovlivněny. Vysokorychlostní tváření může vytvářet lokalizované napěťové body, které mohou snížit celkovou životnost obalu. Na druhou stranu příliš pomalá rychlost může snížit produktivitu bez výrazného zlepšení síly. Optimální rychlost vyvažuje mechanickou integritu s efektivitou výroby, což zajišťuje obalová fólie tvarovaná za tepla splňuje jak výkonnostní, tak provozní požadavky.
Úvahy o vlastnostech bariéry
Pro aplikace vyžadující bariéry proti vlhkosti, kyslíku nebo aroma, obalová fólie tvarovaná za tepla musí zachovat rovnoměrnou tloušťku a konzistentní rozložení vrstvy. Kolísání rychlosti může vést k oblastem, kde je narušena bariérová vrstva, což ovlivňuje trvanlivost potravin nebo lékařských produktů. Výrobci musí pečlivě kalibrovat rychlost tepelného tvarování, aby byla zachována účinnost bariéry, zejména u vícevrstvých fólií, kde každá vrstva přispívá k celkovému výkonu.
Optimálníizace rychlosti tvarování za tepla
Optimalizace rychlosti zahrnuje zvážení několika vzájemně souvisejících faktorů:
- Typ materiálu : Různé polymery mají různou rychlost absorpce tepla a charakteristiky roztažení. Například PET a PP fólie reagují na vysokorychlostní tváření odlišně.
- Tloušťka filmu : Silnější fólie mohou vyžadovat nižší rychlosti, aby bylo umožněno rovnoměrné zahřívání, zatímco tenčí fólie mohou tolerovat vyšší rychlosti.
- Metoda tváření : Vakuové tvarování, tlakové tvarování nebo tvarování s pomocí zástrčky mají jedinečné požadavky na rychlost, aby byla zajištěna úplná shoda formy.
- Možnosti stroje : Moderní zařízení pro tvarování za tepla často zahrnuje ovládání s proměnnou rychlostí a zóny ohřevu pro optimalizaci výkonu bez obětování výkonu.
Výrobci často provádějí zkušební provozy a používají vizuální a mechanické kontroly, aby určili rozsah otáček, který zajišťuje konzistentní kvalitu. Začlenění inline monitorovací systémy , jako jsou tloušťkoměry a kamery pro kontrolu povrchu, mohou dále zlepšit kontrolu nad procesem tvarování za tepla.
Důsledky pro kupující a odborníky v oboru
Pro kupující obalová fólie tvarovaná za tepla Pochopení vztahu mezi rychlostí tvarování za tepla a kvalitou filmu je zásadní při specifikaci materiálů a strojů. Výběr fólie kompatibilní s vysokorychlostním tvářením může zlepšit efektivitu výroby, snížit množství odpadu a zachovat stálou kvalitu produktu. Kupující by měli zvážit:
- Kompatibilita s tvářecími stroji : Filmy musí odpovídat rychlostním možnostem stávajícího zařízení.
- Požadavky na konečné použití : Vysoce čiré filmy nebo filmy s vysokou bariérou mohou vyžadovat více kontrolované rychlosti.
- Výrobní měřítko : Velké provozy těží z fólií navržených tak, aby tolerovaly rychlejší tvarování bez kompromisů v pevnosti nebo vzhledu.
Tabulka: Vztah mezi rychlostí tvarování za tepla a kvalitou filmu
| Rychlost tvarování za tepla | Účinky na film | Doporučení |
|---|---|---|
| Příliš vysoká | Nerovnoměrná tloušťka, povrchové vady, snížená pevnost | Snižte rychlost, upravte zóny ohřevu |
| Optimal | Jednotná tloušťka, hladký povrch, zachování bariérových vlastností | Udržujte konzistentní nastavení stroje |
| Příliš nízká | Potenciální prověšení, nízká produktivita, možné přehřátí | Zvyšte rychlost v rámci bezpečných materiálových limitů |
Společné výzvy a strategie zmírňování
I při pečlivé kontrole mohou nastat problémy při řízení rychlosti tvarování za tepla:
- Vrásnění a deformace : Objeví se, když rychlost překročí kapacitu roztažení materiálu. Zmírnění zahrnuje předehřívací fólie a použití tvarování pomocí zástrčky.
- Nekonzistentní tloušťka : Lze řešit úpravou hloubky formy a tvářecího tlaku ve spojení s regulací rychlosti.
- Povrchové vady : Může vyžadovat optimalizované teplotní profily a pomalejší počáteční ohřev před úplným tvarováním.
Systematickým řešením těchto faktorů mohou výrobci zajistit vysokou kvalitu obalová fólie tvarovaná za tepla který splňuje požadavky zákazníků a regulačních předpisů.
Budoucí trendy v řízení rychlosti tvarování za tepla
Pokroky v technologie tvarování za tepla poskytují lepší nástroje pro optimalizaci rychlosti bez kompromisů v kvalitě. Mezi inovace patří:
- Inteligentní řídicí systémy, které upravují rychlost a teplotu v reálném čase na základě materiálové zpětné vazby.
- Vysoce výkonné polymery navržené tak, aby vydržely vyšší rychlosti tváření při zachování čirosti a pevnosti.
- Automatizované kontrolní systémy, které detekují drobné vady a vkládají opravy zpět do procesu tváření.
Tento vývoj umožňuje vyšší produktivitu, snížení plýtvání materiálem a konzistentní kvalitu ve velkých objemech výroby.