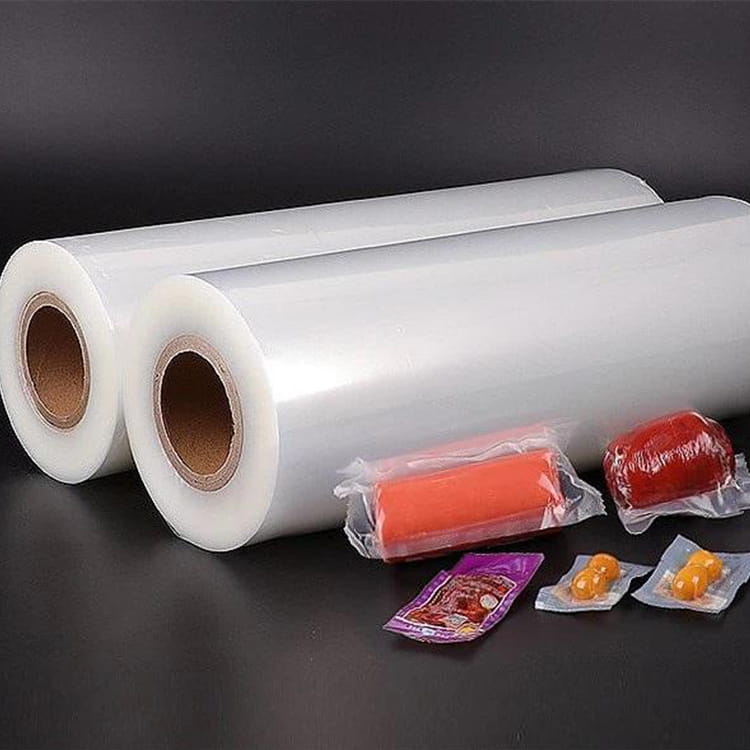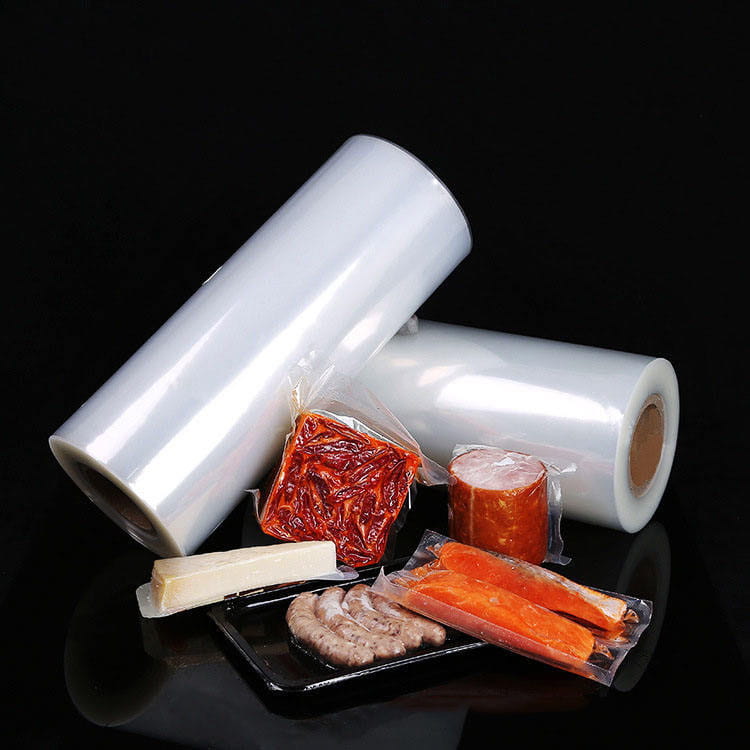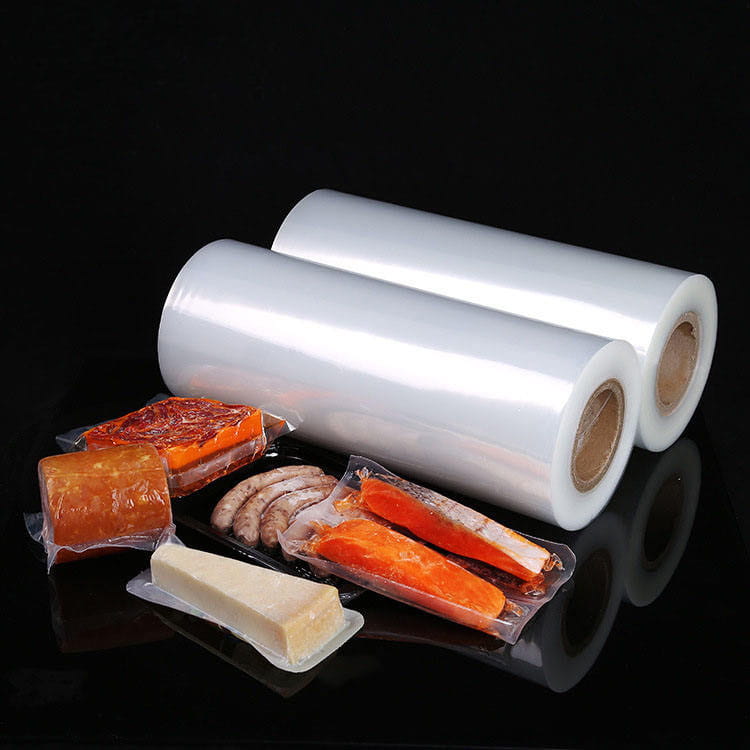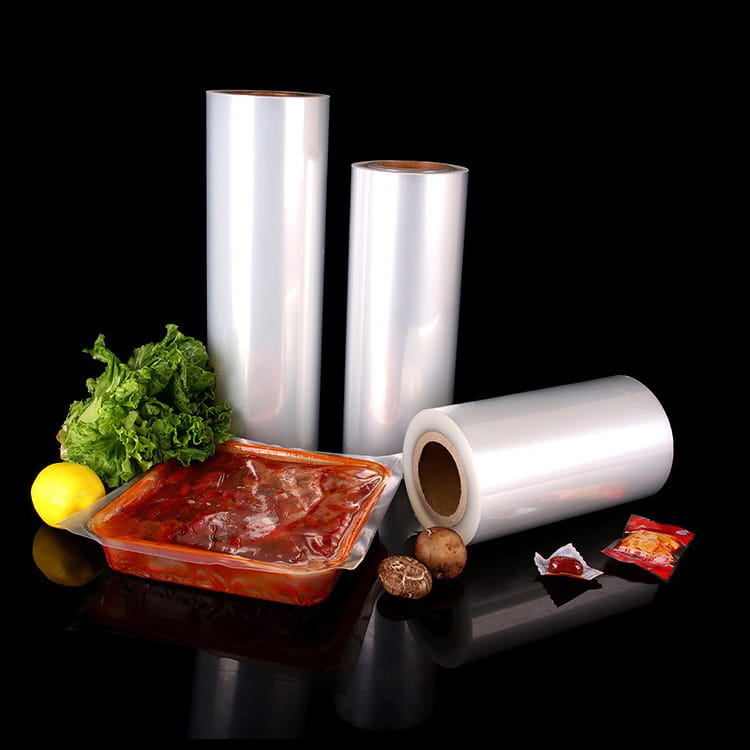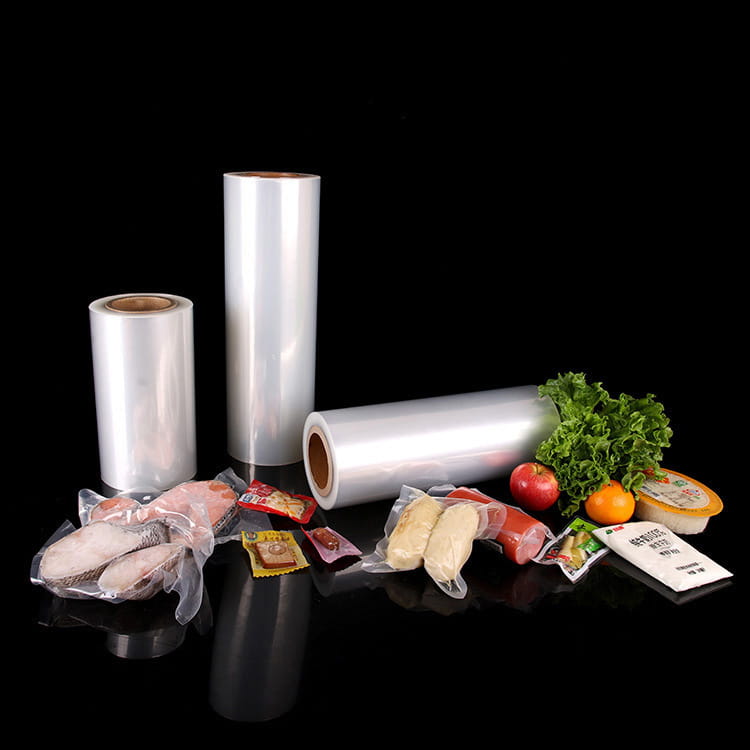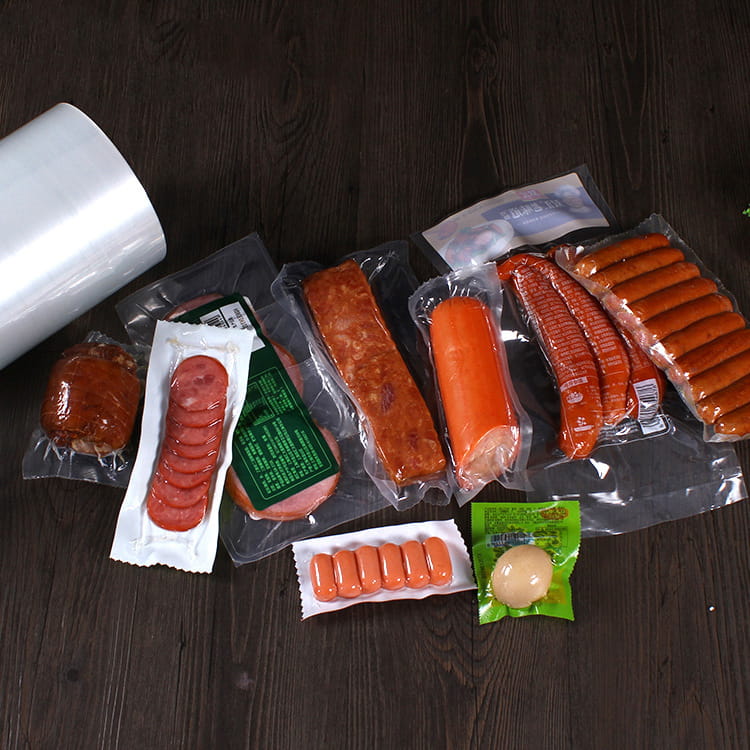


The kompozitní tištěný film je vyrobena z více vrstev materiálů pomocí lepidel nebo koextruzí. Jeho struktura obvykle zahrnuje vrstvu substrátu (jako je PET, BOPP), bariérovou vrstvu (jako je hliníková fólie, EVOH) a tepelně uzavíratelnou vrstvu. Tepelně svařitelná vrstva je umístěna v nejvnitřnější vrstvě a je v přímém kontaktu s obsahem. Jeho hlavní funkcí je vytvořit spolehlivé těsnicí rozhraní prostřednictvím procesu tepelného těsnění.
Tato funkce se zdá jednoduchá, ale ve skutečnosti potřebuje vyvážit několik rozporů:
Hra mezi nízkou teplotou a vysokou teplotou: musí být schopen rychle zatavit při nízkých teplotách, aby se přizpůsobil vysokorychlostním výrobním linkám, a musí zůstat stabilní ve vysokoteplotním prostředí, aby odolal sterilizačnímu ošetření;
Rovnováha mezi flexibilitou a tuhostí: musí být měkká, aby odpovídala tvaru balení, a musí být dostatečně pevná, aby odolala vytlačování a propíchnutí během přepravy;
Koordinace průhlednosti a bariéry: musí zajistit vizuální přitažlivost obalu a účinně blokovat vnější faktory, jako je kyslík a vlhkost.
Funkční vady vrstvy tepelného spoje mohou přímo vést k selhání balení:
Nedostatečná pevnost tepelného spoje způsobuje netěsnost, což má za následek ztrátu nebo kontaminaci obsahu;
Stárnutí vrstvy tepelného spoje vede k delaminaci, která ničí bariérové vlastnosti;
Nerovnoměrné tepelné utěsnění vytváří slabá místa, což snižuje odolnost obalu proti nárazu.
Výkon vrstvy tepelného spoje není jediný ukazatel, ale komplexní systém určený vlastnostmi materiálu, technologií zpracování a přizpůsobivostí prostředí. Následují čtyři základní rozměry:
Nízkoteplotní tepelná svařitelnost je záchranou vysokorychlostních výrobních linek obalů. Vezmeme-li příklad litého polypropylenu (CPP), jeho teplota tepelného spoje je obvykle o 20-30 °C nižší než u tradičního polyethylenu (PE), což znamená nižší spotřebu energie zařízení a kratší dobu tepelného spoje (lze zkrátit na méně než 0,5 sekundy), čímž se výrazně zlepšuje efektivita výroby.
Realizace nízkoteplotní tepelné svařitelnosti závisí na konstrukci molekulární struktury materiálu:
Distribuce molekulové hmotnosti: CPP s úzkou distribucí molekulové hmotnosti má nižší bod tání, ale je nutné vyvážit pevnost tepelného spoje a houževnatost pomocí technologie míchání;
Výběr přísad: Přidání změkčovadel, jako je polybuten (PB), může snížit bod tání, ale množství přísady je třeba kontrolovat, aby se zabránilo ovlivnění bariérových vlastností.
U potravin, které vyžadují sterilizaci při vysoké teplotě (jako jsou konzervy, balení instantních jídel) nebo léků (jako jsou injekce), musí vrstva tepelného spoje odolat teplotám vaření 121 °C nebo dokonce vyšším. Modifikovaný polyethylen (PE) využívá technologii míchání (jako je přidání kopolymeru ethylen-vinylacetát EVA nebo kopolymer ethylenu a kyseliny akrylové EAA) ke zvýšení bodu tání nad 140 °C při zachování pevnosti tepelného spoje.
Klíč k vysoké teplotní stabilitě spočívá v tepelné oxidační stabilitě materiálu:
Přidání antioxidantů může oddálit degradaci materiálu při vysokých teplotách;
Vytváření zesíťovaných struktur (jako je zesíťování zářením) může zlepšit tepelnou odolnost materiálu.
Rovnoměrnost vrstvy tepelného spoje přímo ovlivňuje integritu těsnění obalu. Odchylka tloušťky filmu musí být kontrolována v rozmezí ±5 %, jinak může snadno dojít k místnímu přehřátí nebo špatnému utěsnění. V procesu výroby kompozitu je tloušťka fólie monitorována v reálném čase online tloušťkoměrem a množství vytlačování se nastavuje pomocí řídicího systému s uzavřenou smyčkou, aby se zajistila konzistence tloušťky vrstvy tepelného spoje.
Zničení uniformity může být způsobeno:
Kolísání surovin: jako je nerovnoměrná distribuce molekulové hmotnosti polymeru;
Odchylky parametrů zpracování: jako je nekonzistentní teplota vytlačování a rychlost chlazení;
Podmínky přepravy a skladování: jako je vysoká teplota a vysoká vlhkost prostředí způsobující absorpci vlhkosti materiálu nebo krystalizaci.
Pevnost tepelného těsnění je hlavním ukazatelem pro měření spolehlivosti těsnění. Požadavky na pevnost tepelného spoje se v různých aplikačních scénářích výrazně liší:
Obyčejné balení potravin: musí během přepravy odolat vibracím a vytlačování, aby se zabránilo úniku obsahu;
Balení léků: musí odolat propíchnutí jehlou, aby byla zajištěna sterilní izolace;
Balení průmyslových výrobků: musí odolat stohování těžkých předmětů, aby se zabránilo rozbití obalu.
Zlepšení pevnosti tepelného spoje je třeba dosáhnout optimalizací teploty, tlaku a času tepelného spoje. Například u tepelného těsnění CPP lze za podmínek tepelného těsnění 130℃, 0,3 MPa a 1 sekundy dosáhnout pevnosti 22N/15 mm, zatímco modifikovaný PE vyžaduje 150℃, 0,4 MPa a 1,5 sekundy.
Výkon vrstvy tepelného spoje neurčuje pouze utěsnění obalu, ale také ovlivňuje celkovou spolehlivost prostřednictvím následujících mechanismů:
1. Těsnění: přímá bariéra zabraňující úniku obsahu
V tekutých obalech může nedostatečná pevnost tepelného spoje snadno vést k dírkám nebo prasklinám, což způsobí únik obsahu. Například u balení sójové omáčky musí být pevnost tepelného spoje ≥18N/15mm, aby odolala vibracím a vytlačování během přepravy.
Selhání těsnění může vyvolat řetězovou reakci:
Únik obsahu vede ke ztrátě produktu;
Externí nečistoty se dostanou do obalu, což urychluje znehodnocení obsahu;
Snižuje se důvěra spotřebitelů, což poškozuje image značky.
Rovnoměrnost vrstvy tepelného spoje ovlivňuje kontinuitu bariérové vrstvy. Pokud se v oblasti tepelného spoje objeví bubliny nebo stratifikace, výrazně se zvýší propustnost kyslíku, což způsobí oxidaci obsahu. V balení kávy může těsná kombinace vrstvy tepelného spojení a vrstvy hliníkové fólie snížit propustnost kyslíku pod 0,5 cm³/(m²·24h·0,1MPa), čímž se prodlouží životnost na 18 měsíců.
Poškození vlastností bariéry může být způsobeno:
Nedostatečná přilnavost mezi vrstvou tepelného spoje a bariérovou vrstvou;
Mikropóry vzniklé během procesu tepelného svařování;
Stárnutí materiálu způsobené faktory prostředí (jako je vlhkost a teplota).
Houževnatost vrstvy tepelného spojení určuje odolnost obalu proti proražení a roztržení. U balení mražených potravin je třeba vylepšit modifikovanou PE tepelně utěsněnou vrstvu přidáním tužidel (jako je POE), aby se zlepšila houževnatost při nízkých teplotách, aby se zabránilo křehkému praskání při -18 °C.
Nedostatečné mechanické vlastnosti mohou vést k:
Roztržení obalu během přepravy a rozsypání obsahu;
Spotřebitelé považují za obtížné otevřít balíček, což ovlivňuje uživatelský dojem;
Deformace obalu během stohování, což snižuje efektivitu skladování.
Zlepšení výkonu tepelně svařitelné vrstvy je třeba podporovat koordinovaným způsobem ze tří hledisek: materiálů, procesů a designu:
1. Inovace materiálu: funkční kompozit
Úprava nano materiálu: zlepšení mechanických vlastností vrstvy tepelného spoje přidáním nano jílu, nano oxidu křemičitého atd.;
Aplikace biologických materiálů: materiály na biologické bázi, jako je kyselina polymléčná (PLA) a polyhydroxyalkanoát (PHA), mohou snížit dopad obalů na životní prostředí;
Inteligentní vývoj materiálů: zavedení materiálů s fázovou změnou (PCM) umožňuje, aby vrstva tepelného těsnění reagovala na teplotu a přizpůsobila se potřebám logistiky chladícího řetězce.
2. Upgrade procesu: přesné řízení
Online monitorovací technologie: monitorování procesu tepelného těsnění v reálném čase pomocí infračervených teploměrů, laserových tloušťkoměrů a dalších zařízení;
Digitální simulace: použití analýzy konečných prvků (FEA) k předpovědi rozložení napětí ve vrstvě tepelného spoje a optimalizaci parametrů procesu;
Řídicí systém s uzavřenou smyčkou: automaticky upraví teplotu, tlak a rychlost tepelného těsnění podle monitorovacích údajů, aby byla zajištěna konzistence.
3. Optimalizace návrhu: lehká konstrukce
Ztenčovací design: snížení tloušťky tepelně svařitelné vrstvy při zajištění výkonu a snížení nákladů na materiál;
Vícevrstvá kompozitní struktura: dosažení rovnováhy mezi výkonem a cenou pomocí gradientního rozložení různých materiálů;
Snadno odtrhávací design: vložte zeslabenou strukturu do tepelně těsnící vrstvy, abyste zlepšili zážitek ze otevírání pro spotřebitele.